Продукты
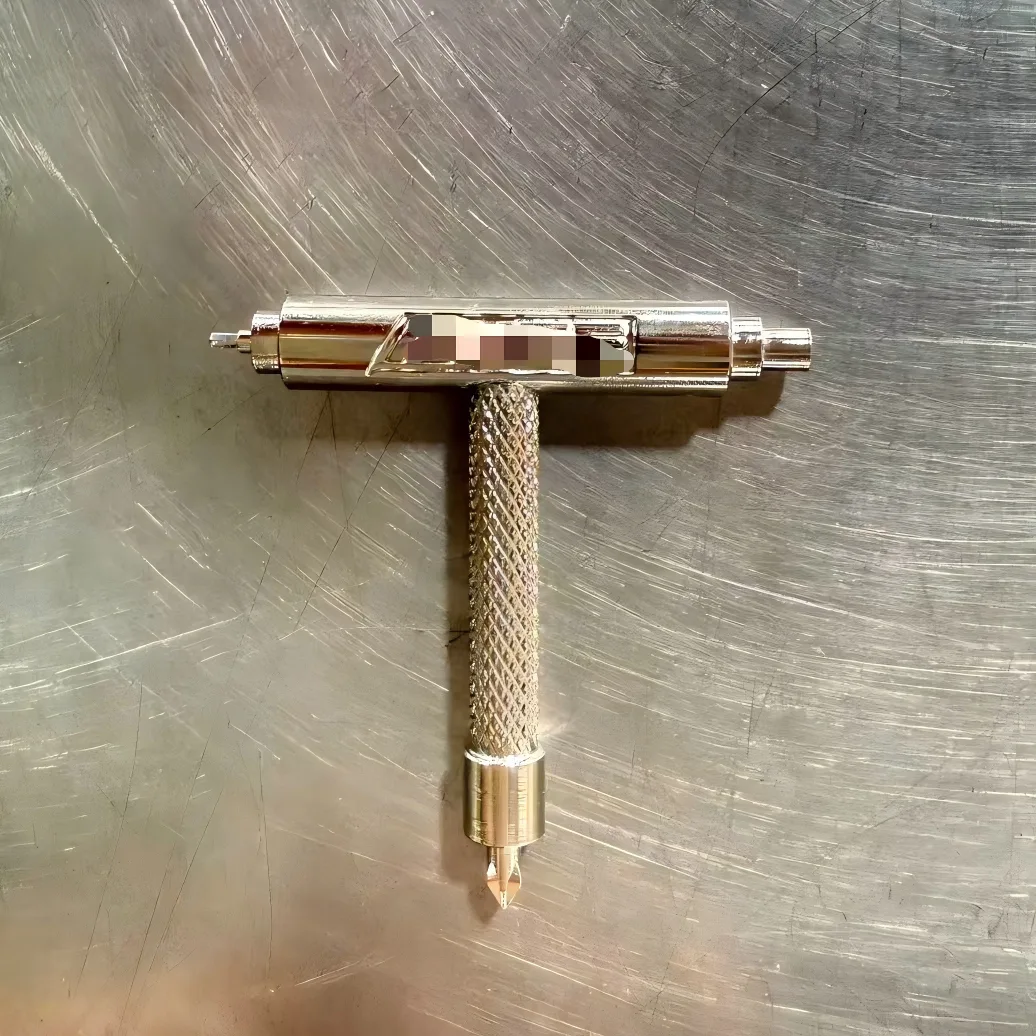
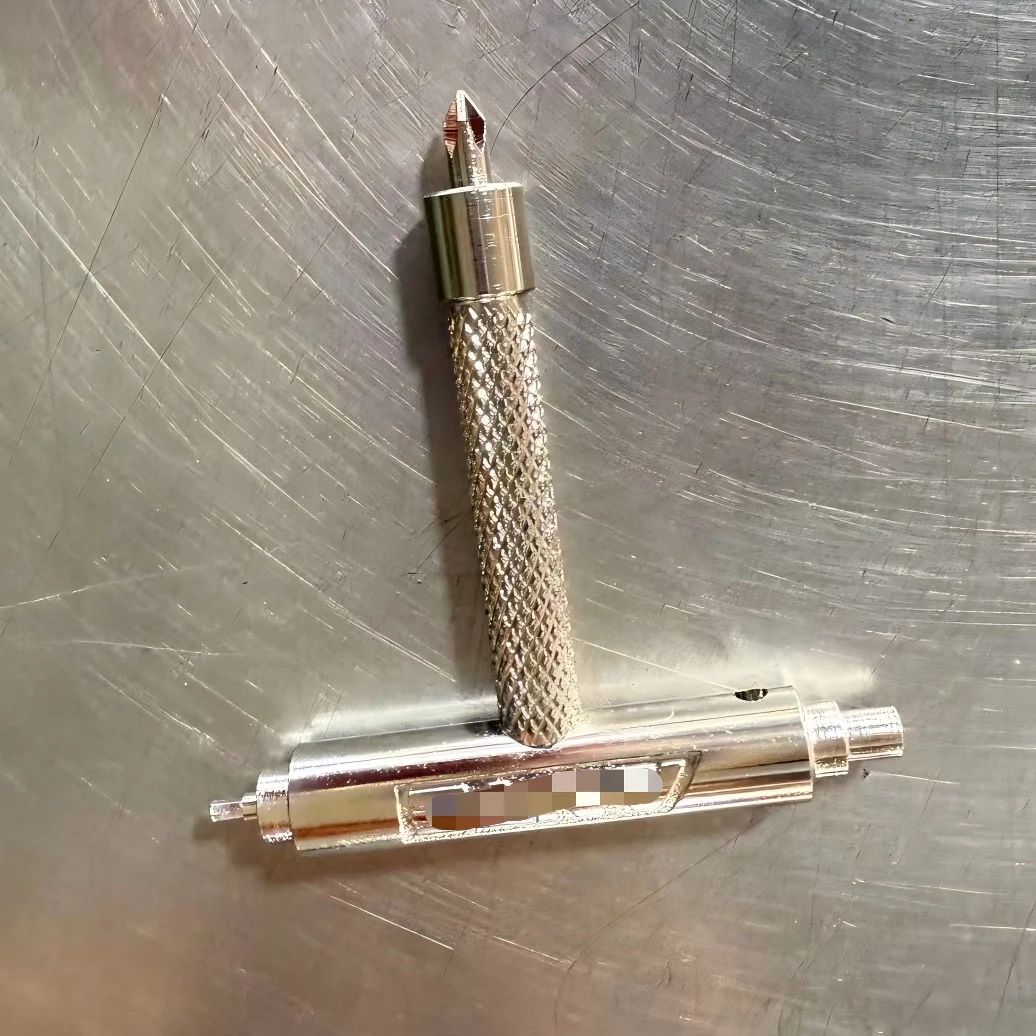
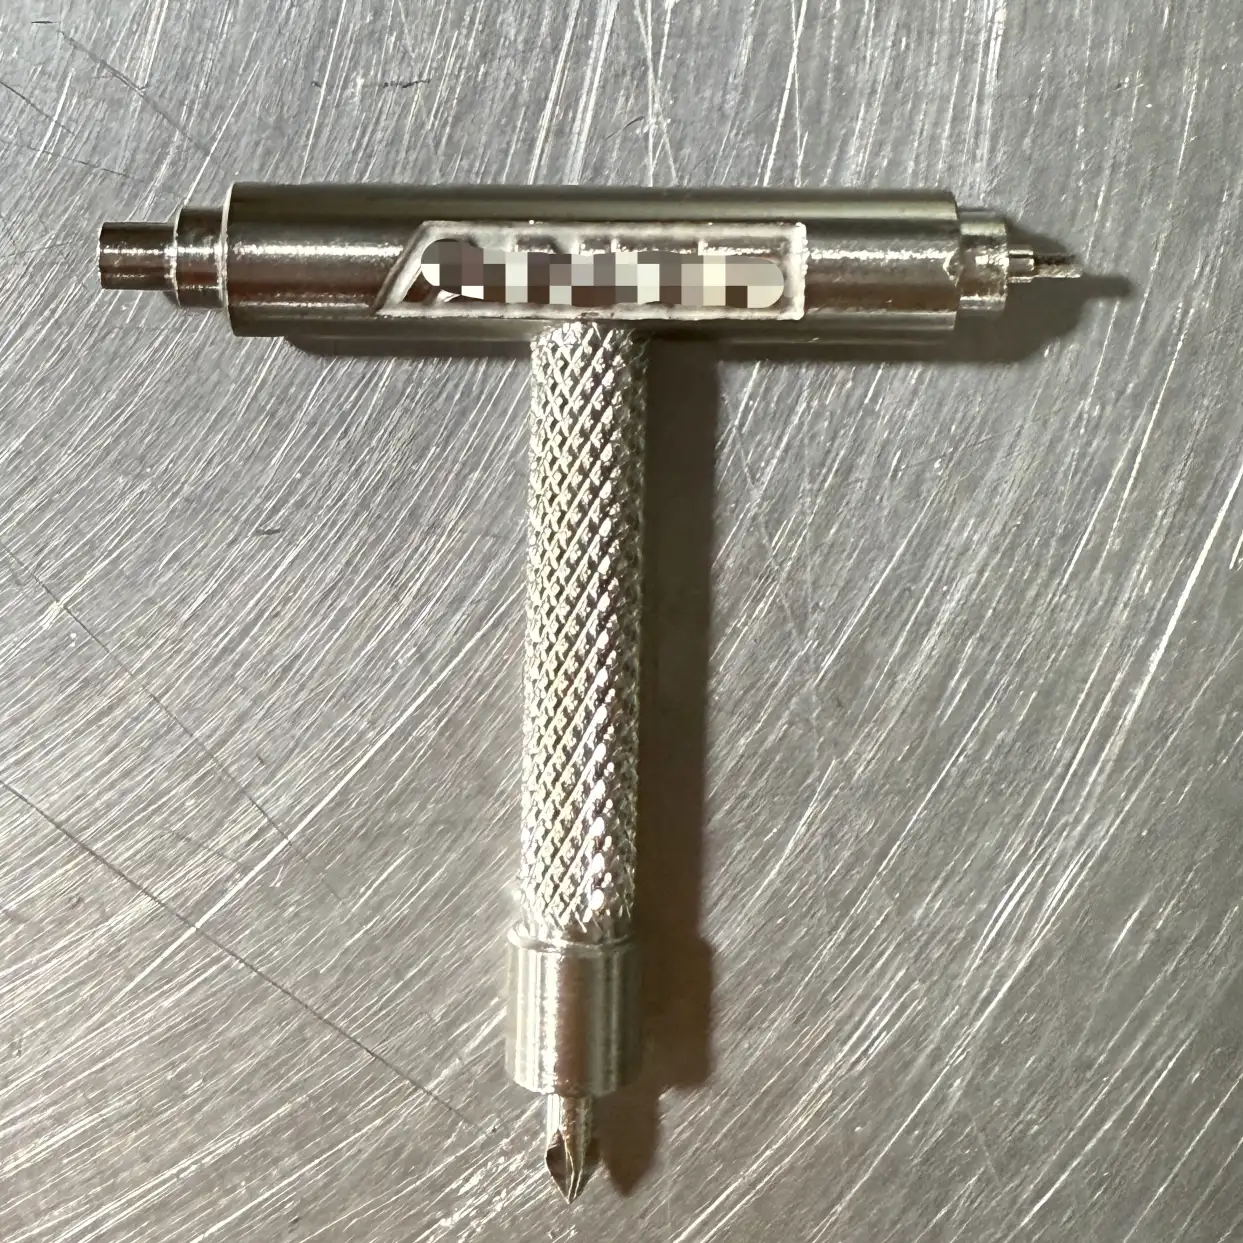
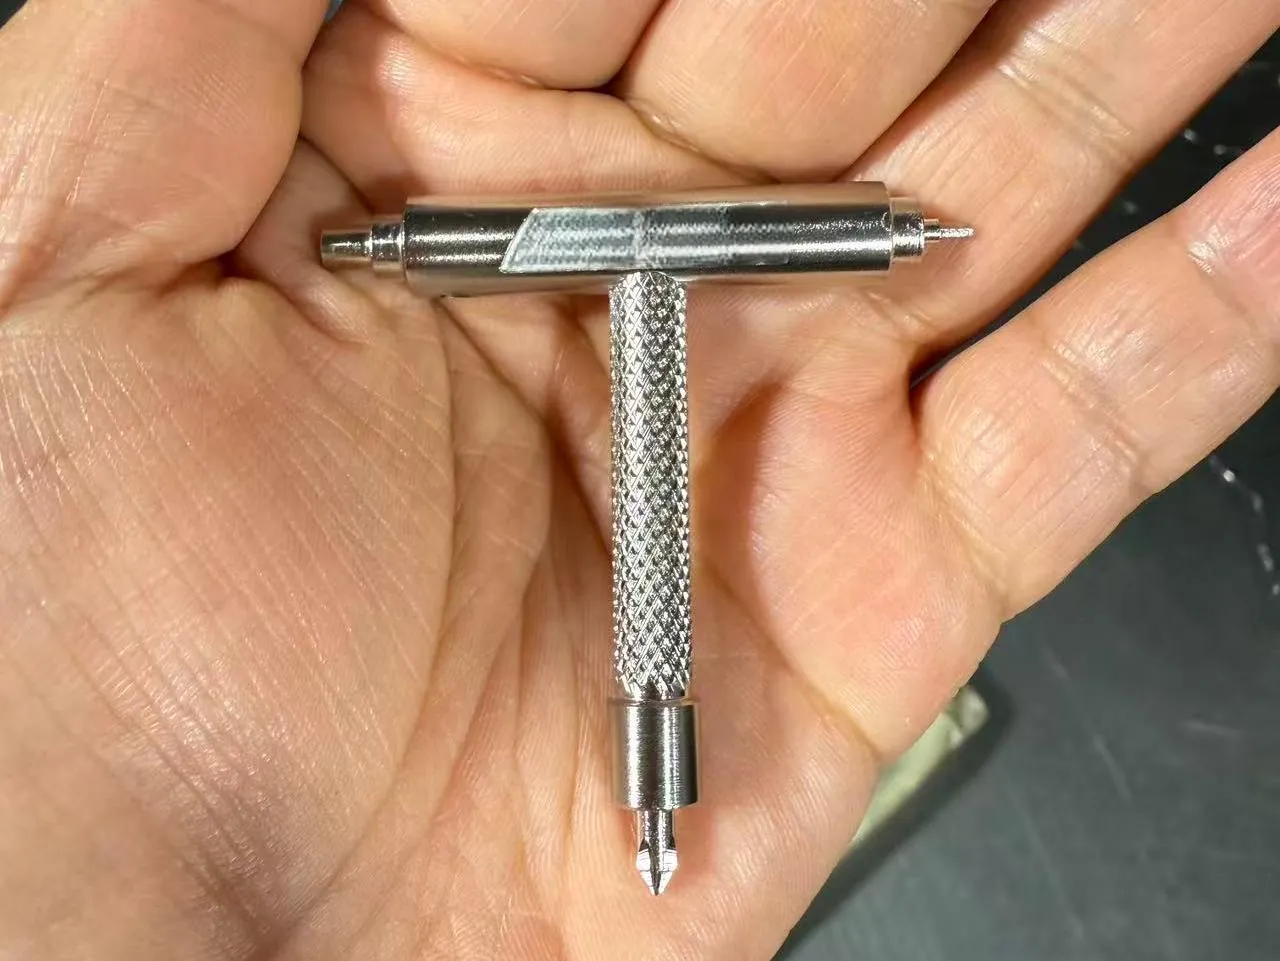
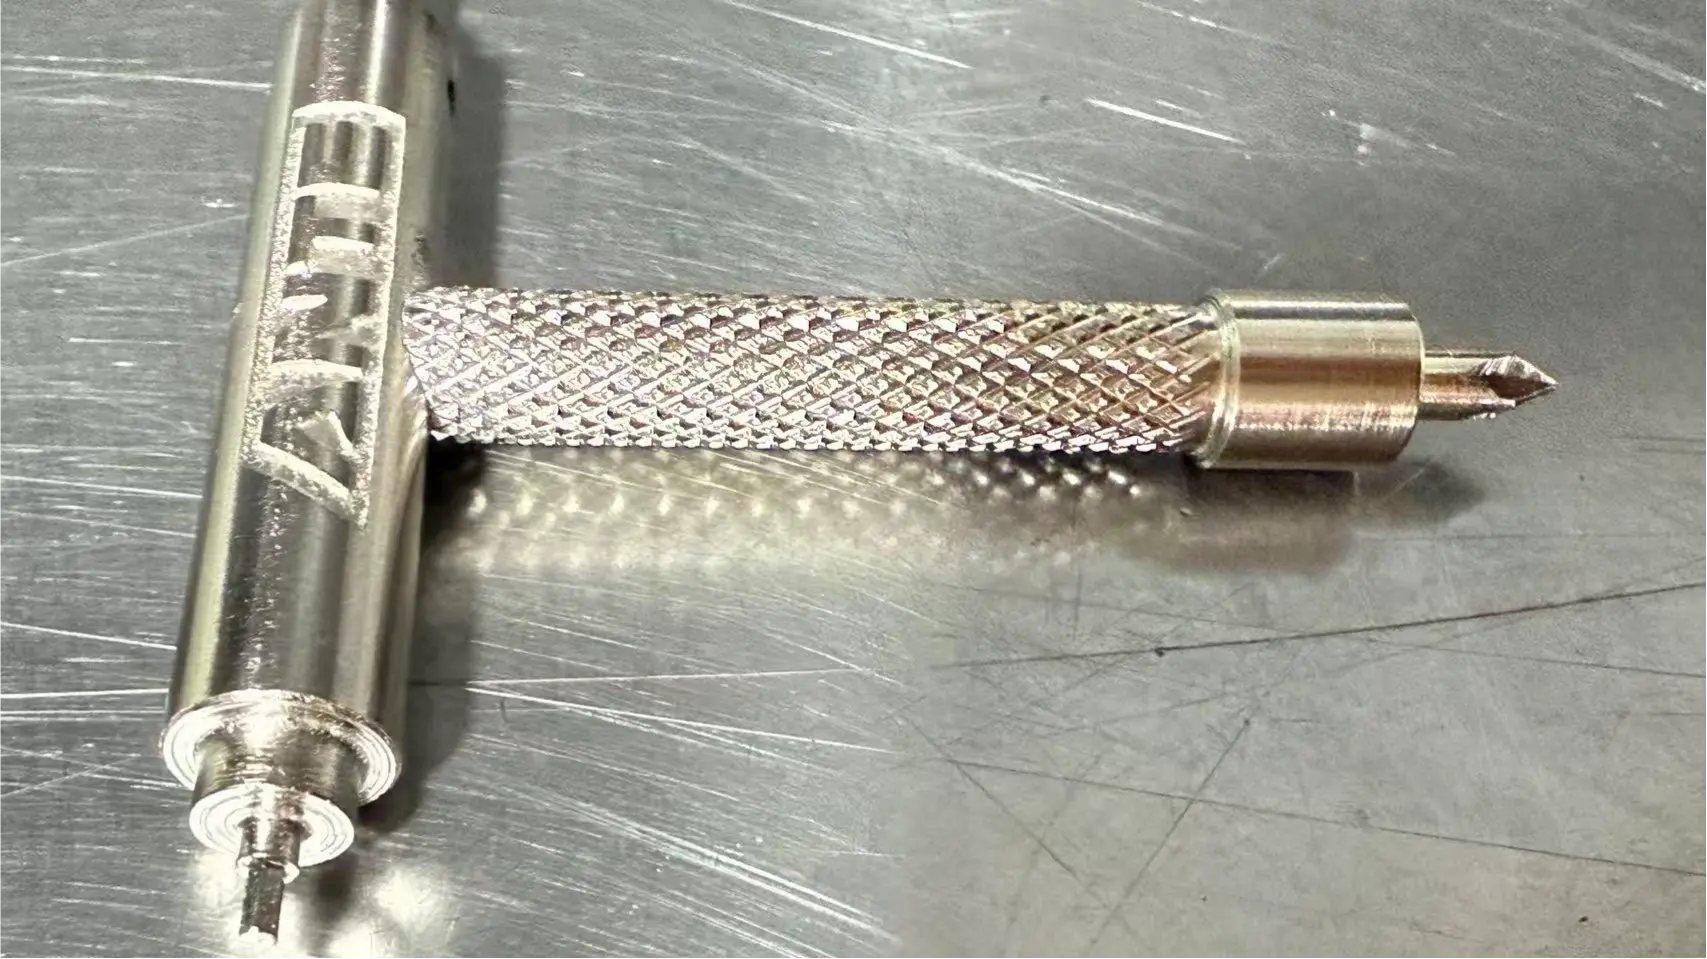
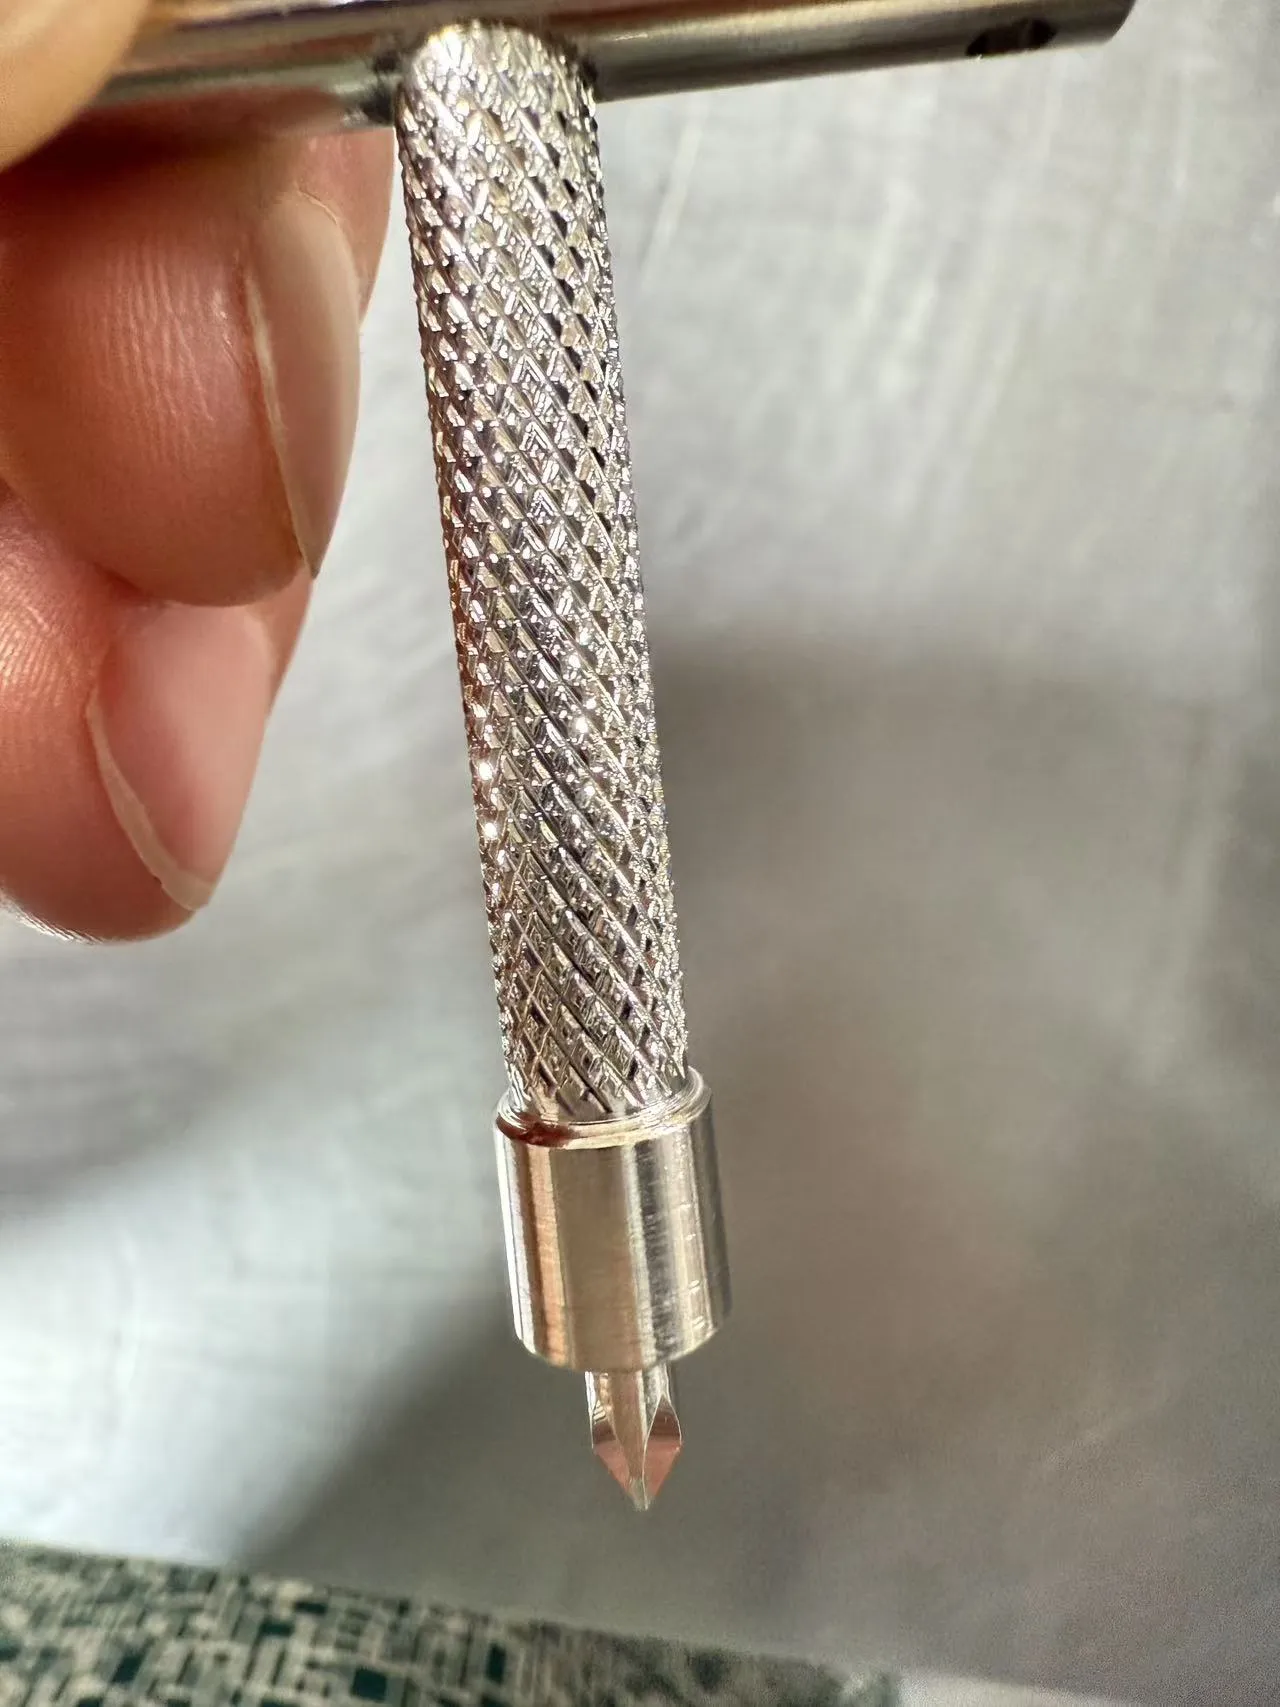
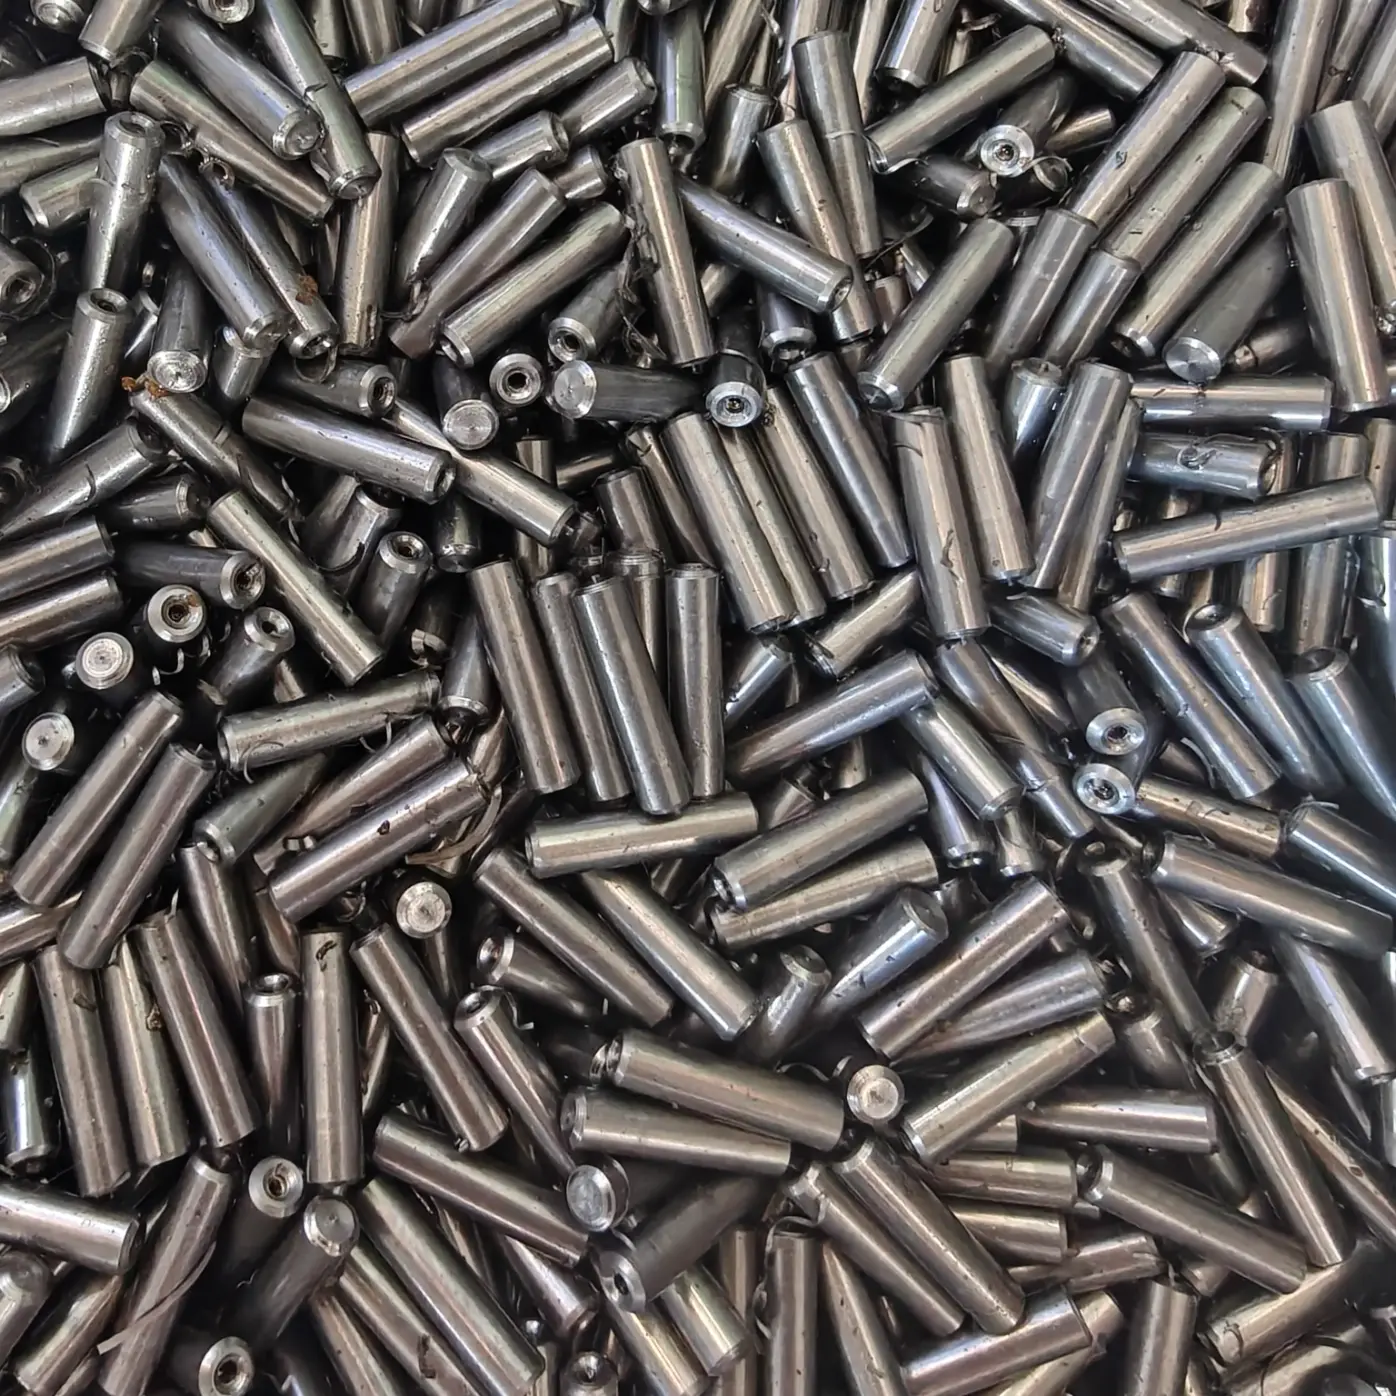
Инструмент с Т-образной рукояткой из нержавеющей стали для машинного оборудования
  • Инструмент с Т-образной рукояткой из нержавеющей стали для машинного оборудованияИнструмент с Т-образной рукояткой из нержавеющей стали для машинного оборудования
  • Инструмент с Т-образной рукояткой из нержавеющей стали для машинного оборудованияИнструмент с Т-образной рукояткой из нержавеющей стали для машинного оборудования
  • Инструмент с Т-образной рукояткой из нержавеющей стали для машинного оборудованияИнструмент с Т-образной рукояткой из нержавеющей стали для машинного оборудования

Инструмент с Т-образной рукояткой из нержавеющей стали для машинного оборудования

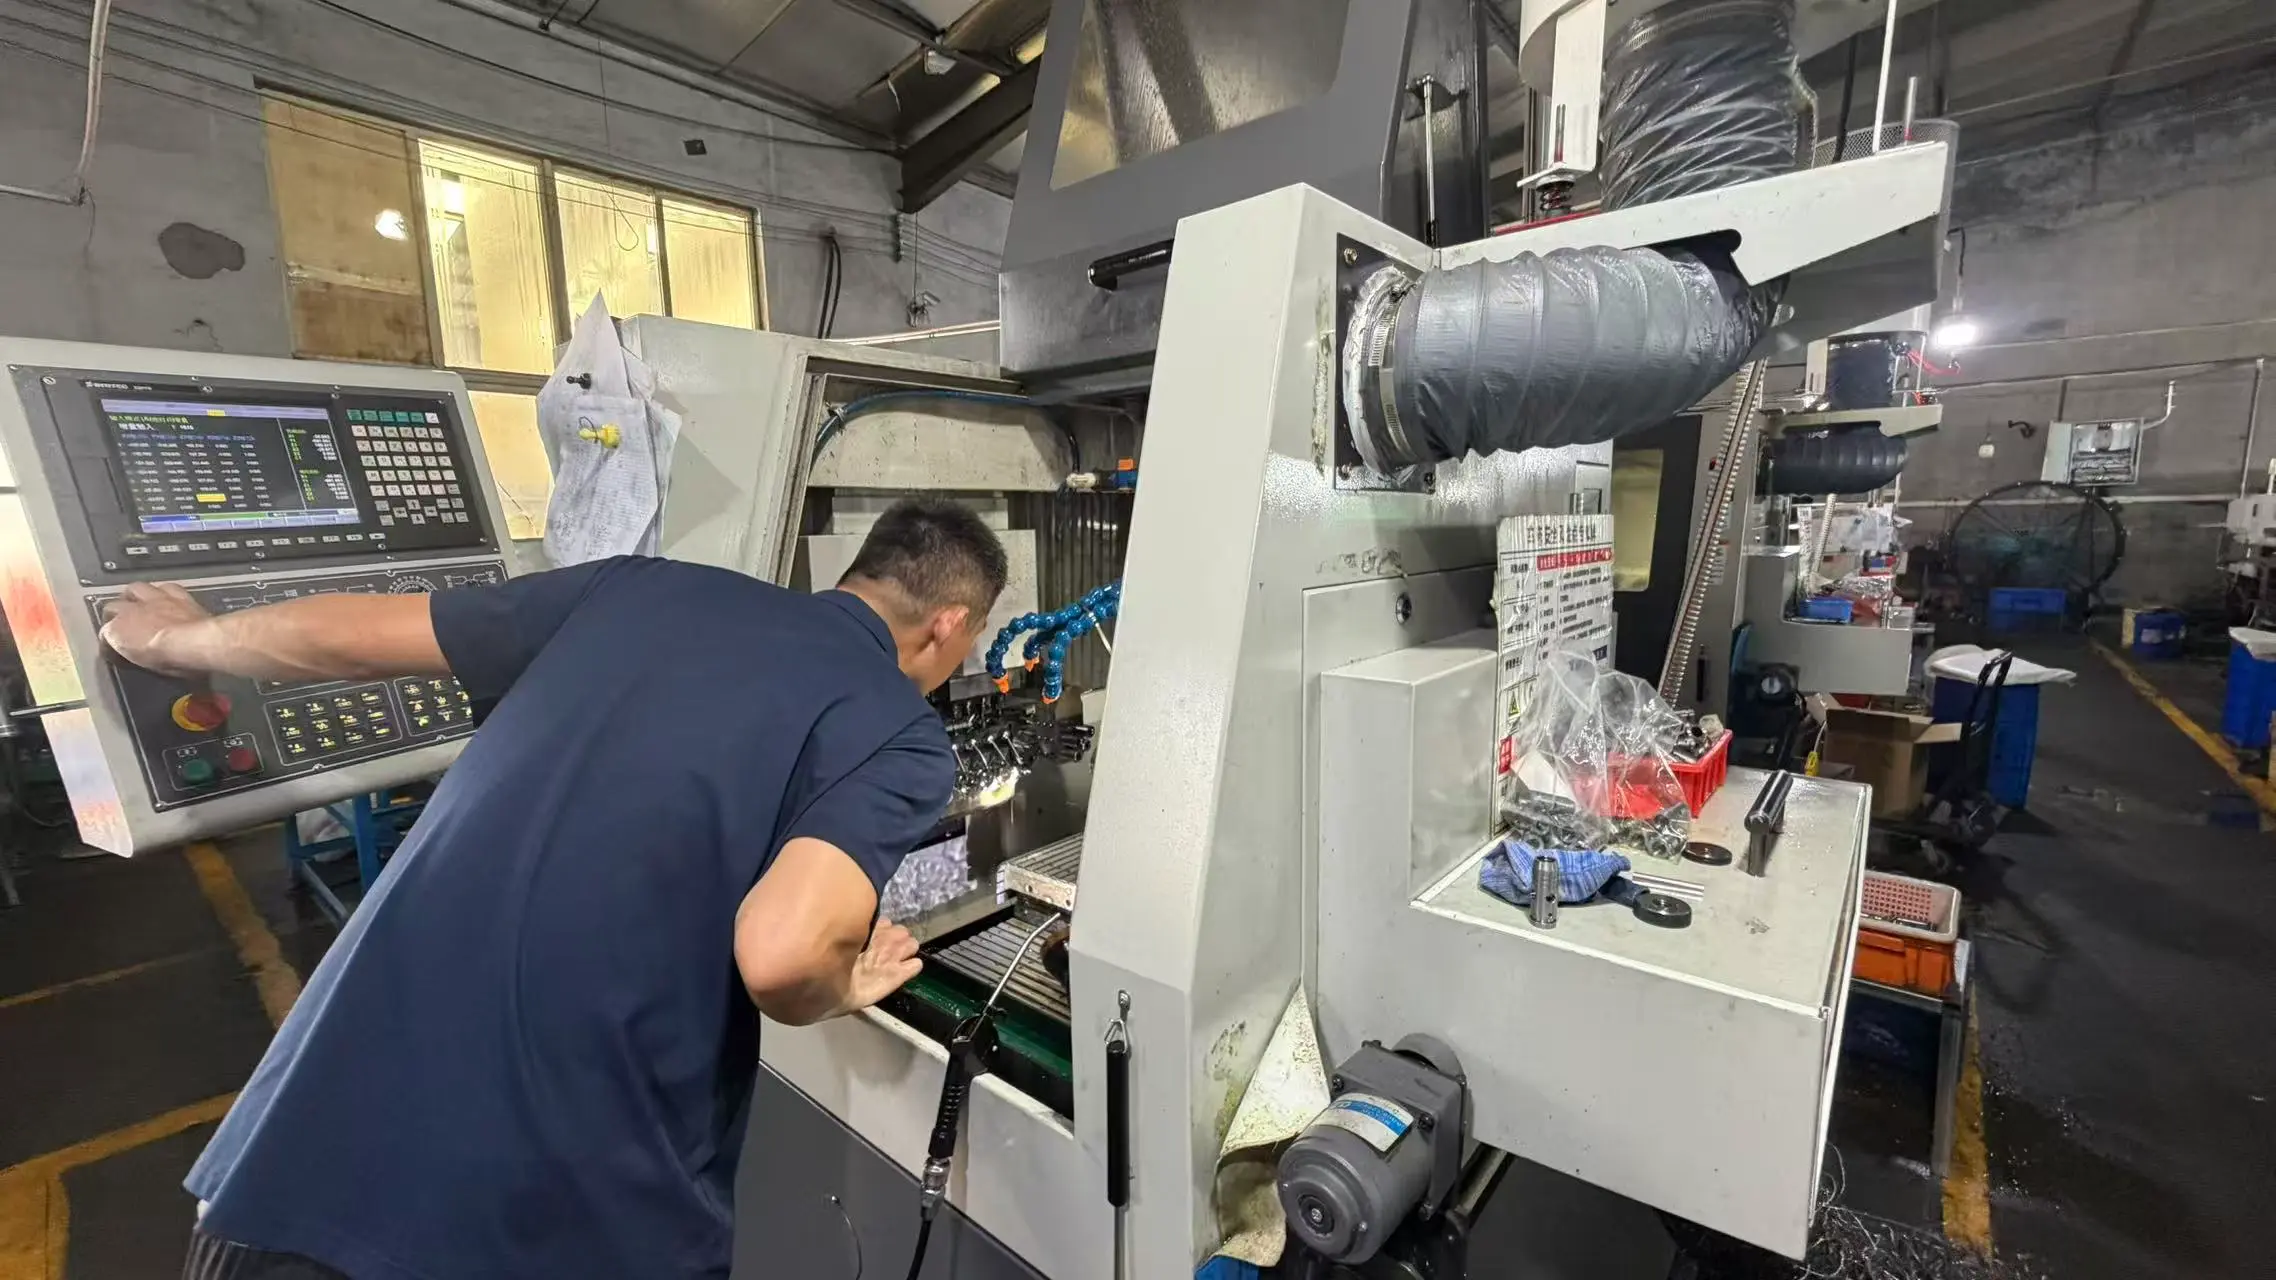
Tuoyuan Metal производит инструмент с Т-образной рукояткой из нержавеющей стали для машин на своем китайском заводе в Циндао. Мы нарезаем накатку, резьбу и уступ за один токарный станок на высокоскоростных токарных станках с ЧПУ, выдерживая диаметр хвостовика до ±0,01 мм и прямой или ромбовидный узор в соответствии с DIN 82. Массовые заказы поставляются с сертификатами на материалы и ответом по качеству в течение 48 часов. Отправьте чертеж для расчета.
    Рейтинг: 5.0
    (Рейтинг: 1)

    Туоюань Металлпроизводит инструмент с Т-образной рукояткой из нержавеющей стали для машин на своем заводе в Китае, от необработанного прутка до упакованной коробки в одном цехе. Хвостовик обтачивается и нарезается таким же образом, как и рукоятка, поэтому посадочная поверхность остается перпендикулярной оси резьбы. Мы цитируем по чертежу, а не по каталогу, отбираем образцы в течение 3–5 дней и подтверждаем минимальный заказ, ценовые льготы и время выполнения вместе с предложением.

    Основные преимущества

    · Ручка, которая удерживается маслянистыми руками

    Рисунок раскатывается, а не разрезается, поэтому гребень остается твердым, а текстура продолжает работать после пассивации. Оператор в перчатках или смазанных маслом пальцах может выполнить последнюю четверть оборота, не соскользнув.


    · Цельная прочность на стыке

    Если позволяет чертеж, пруток и хвостовик изготавливаются из одной заготовки. Точка, на которую действует крутящий момент, не имеет сварных швов, запрессовки и соединений, которые можно ослабить.


    · Потоки, которые повторяются от партии к партии

    Резьба измеряется калибрами годности/непроходимости через фиксированные интервалы во время работы, поэтому резьба, утвержденная на образце, — это та резьба, которая поступает в коробку.


    · Создан для мытья и работы на открытом воздухе

    Детали 304 и 316 пассивируются после механической обработки. Рисунок дает жидкости возможность стекать, а не удерживает ее на поверхности.


    · Отбор проб в течение 3-5 дней

    Мы выполняем обработку по вашему чертежу, вырезаем первое изделие и отправляем его с измеренными значениями, прежде чем вы примете производственный заказ.


    · Заменяемый без изменения конструкции

    Поскольку хвостовик имеет резьбу по вашему чертежу, деталь обычно вставляется в существующую машину, приспособление или фитинг резервуара.


    · Одно семейство чертежей, а не каталог

    Если вы используете несколько типов приспособлений или машин, мы объединяем весь ассортимент в одно семейство чертежей с общим шагом и длиной накатки, чтобы операторы не путали детали.

    Технические данные

    Параметр Стандартный диапазон
    Имя Инструмент с Т-образной рукояткой из нержавеющей стали для машинного оборудования
    Материал Нержавеющая сталь 303, 304, 316 (по чертежу)
    хвостовик резьбы М4 - М16 метрическая; UNC/UNF по запросу
    Диаметр хвостовика 3 мм - 25 мм
    Диаметр рукоятки 8 мм - 40 мм
    Длина захвата 25 мм - 120 мм
    Общая длина 40 мм - 250 мм
    Размерный допуск ±0,01 мм стандарт; ±0,005 мм по выбранным функциям
    Накатка Прямой, ромбовидный или спиральный по DIN 82.
    Чистота поверхности Ra 0,8–1,6 мкм после механической обработки; полированный по запросу
    Обработка поверхности Пассивация, полировка, дробеструйная обработка, гальваника.
    Инспекция Резьбомеры, КИМ, инструментальный микроскоп, тестер шероховатости
    Система качества ИСО 9001; Проверка SGS/TUV по запросу


    Где установлены эти ручки

    Покупатели заказывают следующую схему для точек затяжки и регулировки с ручным управлением на всех установках и оборудовании:

    1. Рычаги блокировки на ограждениях машины, дверях и смотровых крышках.

    2.Регулировочные ручки на направляющих, рельсах и направляющих.

    3. Прижимные приспособления для сварки и сборки.

    4. Сливные, вентиляционные и выпускные пробки на резервуарах, насосах и трубопроводах.

    5. Модернизация ручек там, где оригинальная пластиковая ручка треснула.

    6. Индексация и размещение ручек на инструментальных пластинах.

    Как нарезается накатка и резьба

    Четыре пункта определяют, будет ли деталь работать в вашей сборке. На инструменте с Т-образной рукояткой из нержавеющей стали для машиностроения резьба редко является проблемой - в отличие от рукоятки, диаметра седла и стержня.


    Тип узора:Прямая накатка (DIN 82 RGV) сильнее всего сжимает в направлении вращения. Алмазная накатка препятствует скольжению, когда оператор также тянет. Helical находится между ними, часто там, где стержень должен поворачиваться против фиксатора.


    Pзуд и глубина:Обычно мы используем шаг от 0,5 до 1,0 мм. Более грубый шаг захватывает сильнее, но требует большего давления при формовке, что важно для тонких стержней. На 304 материал быстро затвердевает, поэтому мы контролируем количество проходов и СОЖ.


    Диаметр после накатки:Материал скорее смещается, чем удаляется, поэтому внешний диаметр увеличивается. Перед прокаткой мы измеряем заготовку таким образом, чтобы готовый гребень прилегал к фигуре чертежа, и проверяем диаметр гребня.


    Плечо и сиденье:Нижняя часть бара – это лицевая сторона. Удерживая ее под прямым углом к ​​оси резьбы в пределах 0,05 мм, вы предотвратите раскачивание ручки при затягивании.


    Длина захвата:Диаметр стержня, в два-три раза превышающий диаметр стержня, подходит для ручной затяжки. Более длинный стержень поворачивается с меньшим усилием, но прогибается под нагрузкой, поэтому сообщите нам целевой крутящий момент, и мы проверим секцию.

    Марки стали и варианты поверхности

    Оценка соответствует пошлине, а не прайс-листу. Мы сохраняем сорта, которые чаще всего используются в качестве пруткового проката, поэтому первый образец не ждет доставки на завод.

    Оценка Почему это выбрано Типичная обязанность
    303 (1,4305) Свободная обработка; сера способствует разрушению стружки и формированию накаток Ручки большого объема, небольшие зажимы, индексирующие ручки.
    304 (1,4301) Общая коррозионная стойкость; легко чистить Корпуса машин, пищевое оборудование, лабораторное оборудование
    316/316Л (1.4404) Молибден устойчив к хлоридам и промывочным химикатам. Морское оборудование, химический завод, молочная и фармацевтическая промышленность
    легированная сталь 4140 Закаленная прочность там, где хвостовик воспринимает нагрузку Тяжелые зажимы и пресс-фиксаторы (позолоченные)


    Внутри магазина, который их производит

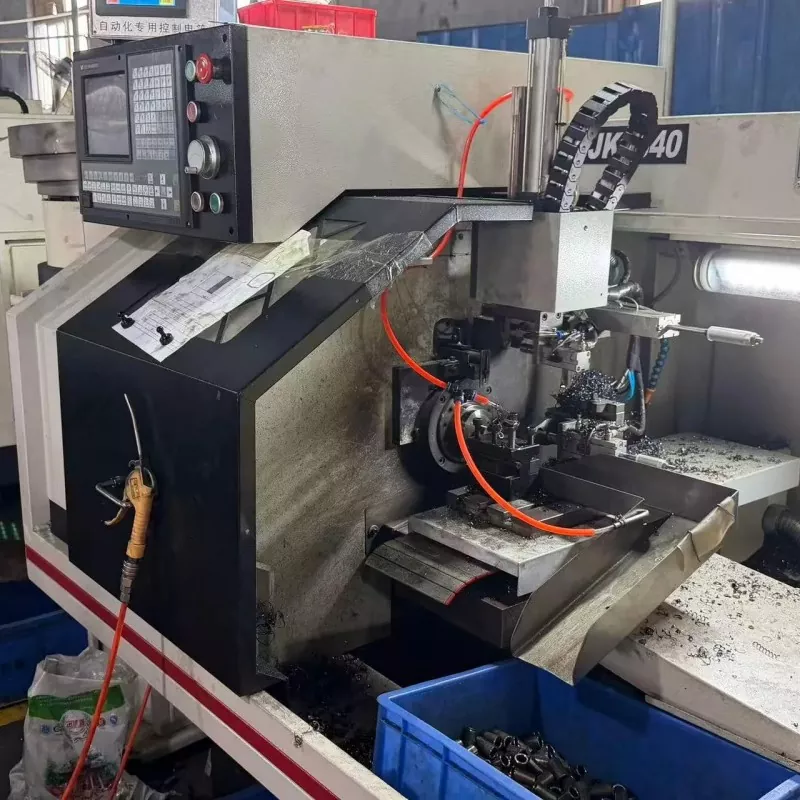
    Все, что изображено на чертеже инструмента с Т-образной рукояткой из нержавеющей стали для машин, происходит на одном заводе в районе Джимо, Циндао. Ни одна операция не покупается, поэтому между поставщиками нет разрыва в качестве.

    Оборудование:10 двухшпиндельных центрально-сверлильных станков, 20 прецизионных высокоскоростных токарных станков с ЧПУ, 5 обрабатывающих центров и 30 токарных автоматов.


    След:Стандартный цех площадью 5000 м² с собственными линиями пассивации, полировки и нанесения покрытия, управляемый системой ERP.


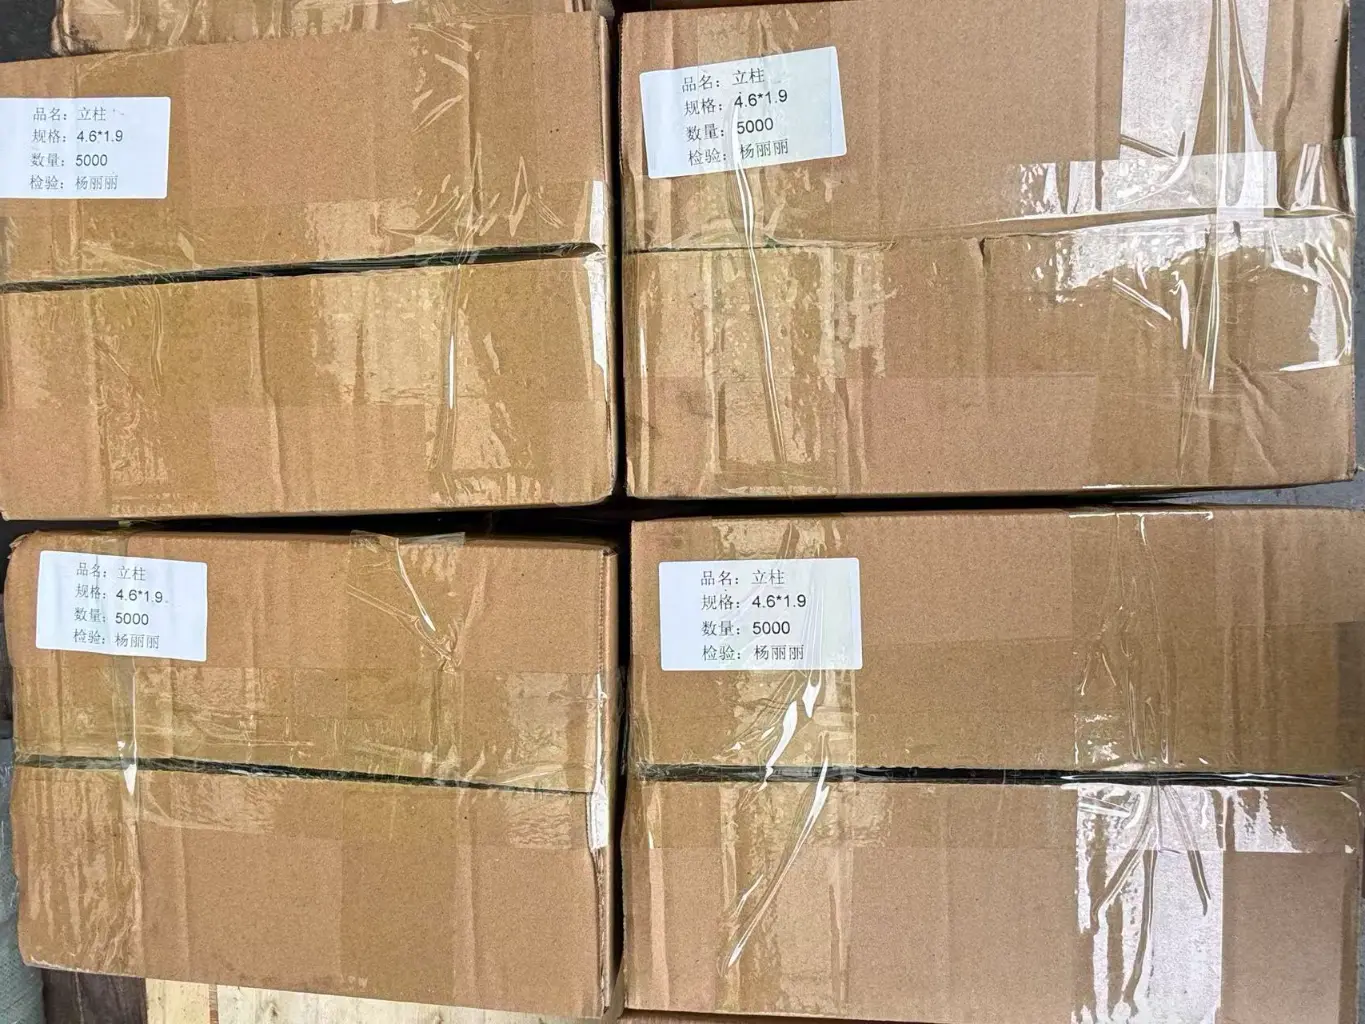
    Порядок процесса:Резка прутков - токарная обработка и накатка за один установ - нарезание резьбы - удаление заусенцев - пассивация - проверка - упаковка.


    Система качества:ISO 9001, по запросу организуется проверка третьей стороной SGS или TUV.


    Емкость и запас:Годовой объем производства превышает 100 миллионов прецизионных металлических деталей, а запланированные запасы предназначены для постоянных покупателей.

    Использование, уход и замена в полевых условиях

    Фитинг с ручным управлением зависит от того, как он ведет себя после года смен, а не от чертежа.

    · Прокатанный образец не изнашивается так гладко, как разрезанный. Если рукоятка ослабла, значит, гребень был сплющен молотком или трубным ключом, а не в результате обычного использования.

    · Перед установкой протрите резьбу и посадочную поверхность; из-за песка, попавшего под сиденье, ручка снова расшатывается

    · На промывочном оборудовании повторно проверяйте герметичность через первую неделю, а затем при каждом техническом обслуживании, поскольку резьба из нержавеющей стали осаживается иначе, чем сталь с покрытием.

    · Храните на полке по одной запасной части для каждого приспособления. Замена вставляется без изменения конструкции, если она взята из того же семейства чертежей.

    Сообщите нам крутящий момент рабочей руки, и мы подтвердим длину стержня, который не прогнется под ним.

    Измерение важного на ручке

    Три измерения определяют, удобно ли рукоятка лежит в руке и сохраняет ли крутящий момент при эксплуатации, и все три заносятся в протокол.

    · Диаметр вершины после накатки, поскольку внешний диаметр рулона увеличивается, а конечный размер соответствует чертежу.

    · Диаметр шага резьбы и форма боковой поверхности проверяются с помощью калибра годности/непроходимости, а не на ощупь.

    · Биение между хвостовиком и посадочной поверхностью, проверенное на КИМ и удерживаемое на уровне 0,02 мм.

    · Шаг накатки и ширина гребня, измеренные с помощью инструментального микроскопа на отобранных деталях.

    · Чистота поверхности резьбы, поскольку трение в резьбе определяется динамометрическим ключом.

    Кейс клиента: Инструментальный цех в США

    Инструментальная мастерская в США пришла к нам с проблемой, а не с чертежом. Их ручки для сварочных приспособлений были куплены у трех поставщиков, но ручки не подходили друг другу, поэтому операторы продолжали искать не ту. Мы объединили весь ассортимент в одно семейство чертежей, стандартизировали шаг и длину накатки и нанесли на каждую ручку лазерную маркировку с номером приспособления. Первая партия включала 14 номеров деталей. Их менеджер по закупкам написал: «Рукоятки идентичны образцам, а маркировка положила конец путанице на полу. Повторный заказ теперь осуществляется одним электронным письмом с указанием количества».

    Часто задаваемые вопросы

    В1: Какой рисунок следует указать на инструменте с Т-образной рукояткой из нержавеющей стали для машин?

    A: Прямая накатка для детали, обрабатываемой вручную, алмазная накатка, которую также тянет оператор. Отправьте крутящий момент, и мы порекомендуем шаг и диаметр стержня в предложении.


    В2: Можно ли обработать резьбу и рукоятку концентрично?

    А: Да. При повороте обоих за один установ посадочная поверхность удерживается под прямым углом к ​​оси резьбы в пределах 0,05 мм, а биение хвостовика — на уровне 0,02 мм, оба параметра проверены на КИМ.


    В3: вы поставляете ответные гайки, шайбы или пружинные штифты?

    А: Да. Поскольку сопрягаемые детали изготавливаются на одних и тех же токарных станках, мы можем предложить ручку как комплект с гайкой, шайбой и стопорным штифтом, соответствующими тому же классу резьбы.


    В4: Каков минимальный заказ и время выполнения заказа?

    О: минимальный заказ зависит от размера стержня и необходимости в инструментах; оба подтверждены цитатой. Отбор образцов занимает от 3 до 5 дней, а партия продукции отгружается в течение 7-15 рабочих дней.


    В5: Можете ли вы пометить каждую часть нашим номером?

    А: Да. Лазерная маркировка на конце стержня или посадочной поверхности доступна в OEM-проектах, что упрощает отслеживание партии с вашей стороны. Объемные цены на инструмент с Т-образной рукояткой из нержавеющей стали для машинного оборудования зависят от размера стержня и требований к маркировке.

    Отправить запрос
    Контакты
    • Адрес

      Деревня Сишаньцянь, улица Хуаньсю, район Джимо, город Циндао, провинция Шаньдун, Китай

    • Электронная почта

      Lucky@topmachinings.com

    По вопросам, связанным с прецизионными токарными деталями, компонентами прецизионной обработки, деталями, обработанными на станках с ЧПУ, или прайс-листами, оставьте нам электронное письмо, и мы свяжемся с вами в течение 24 часов.
    Рейтинг:
    5.0
    X
    Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
    ОтклонятьПринимать