Продукты
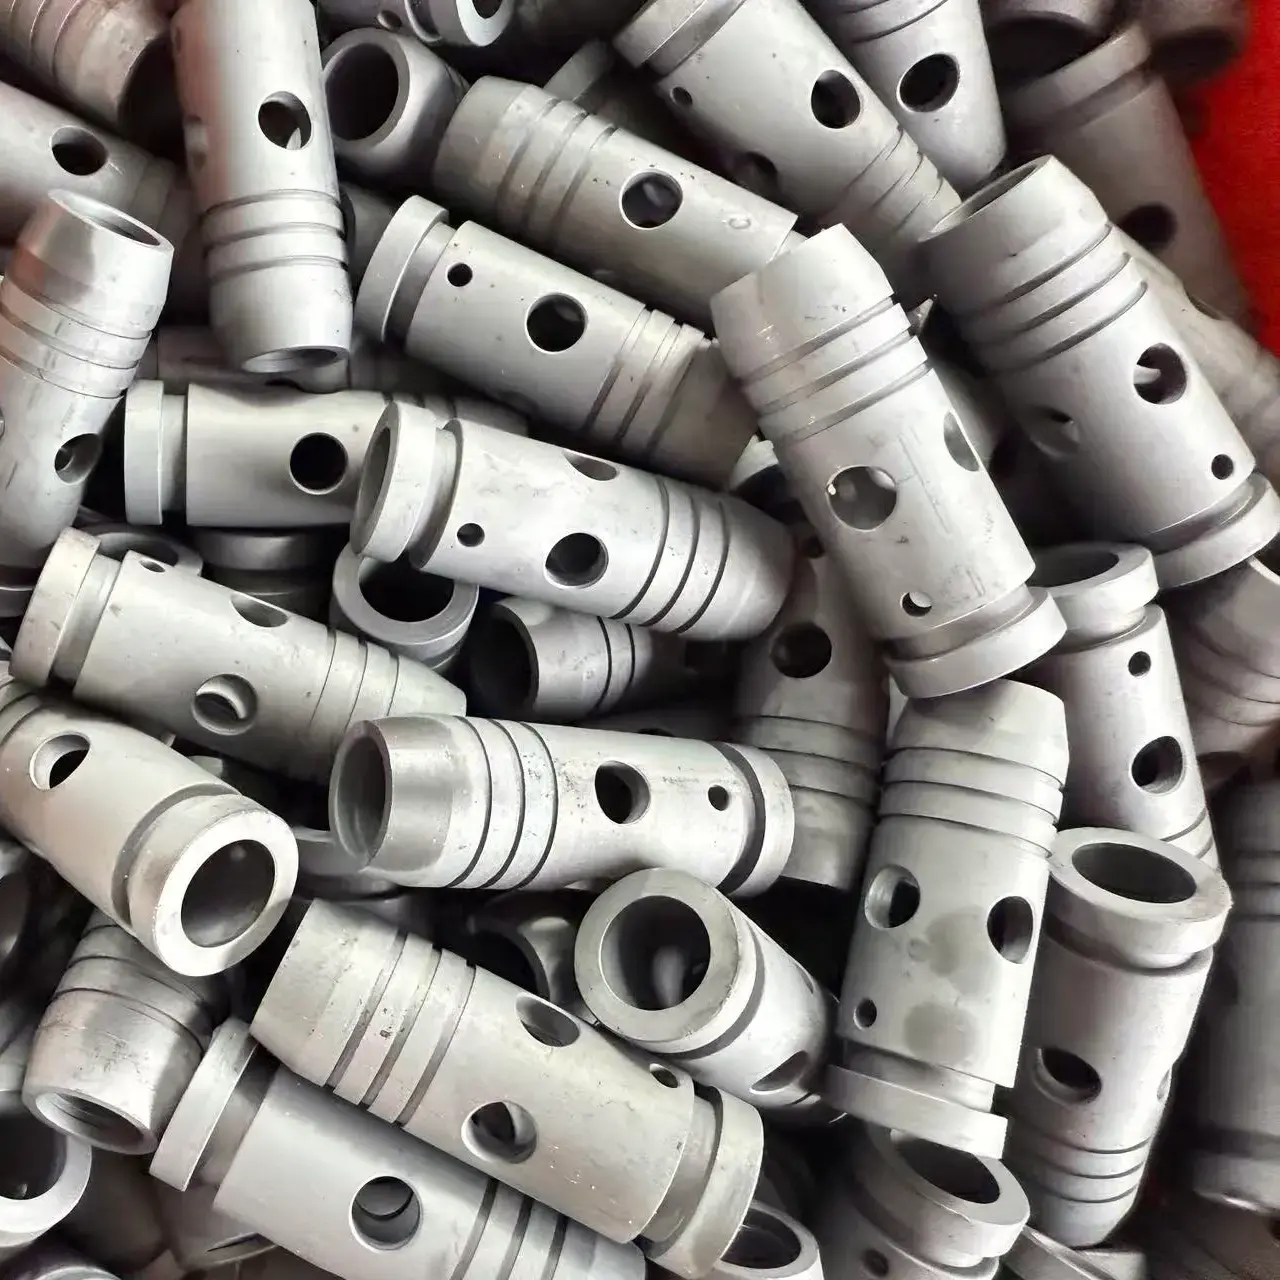
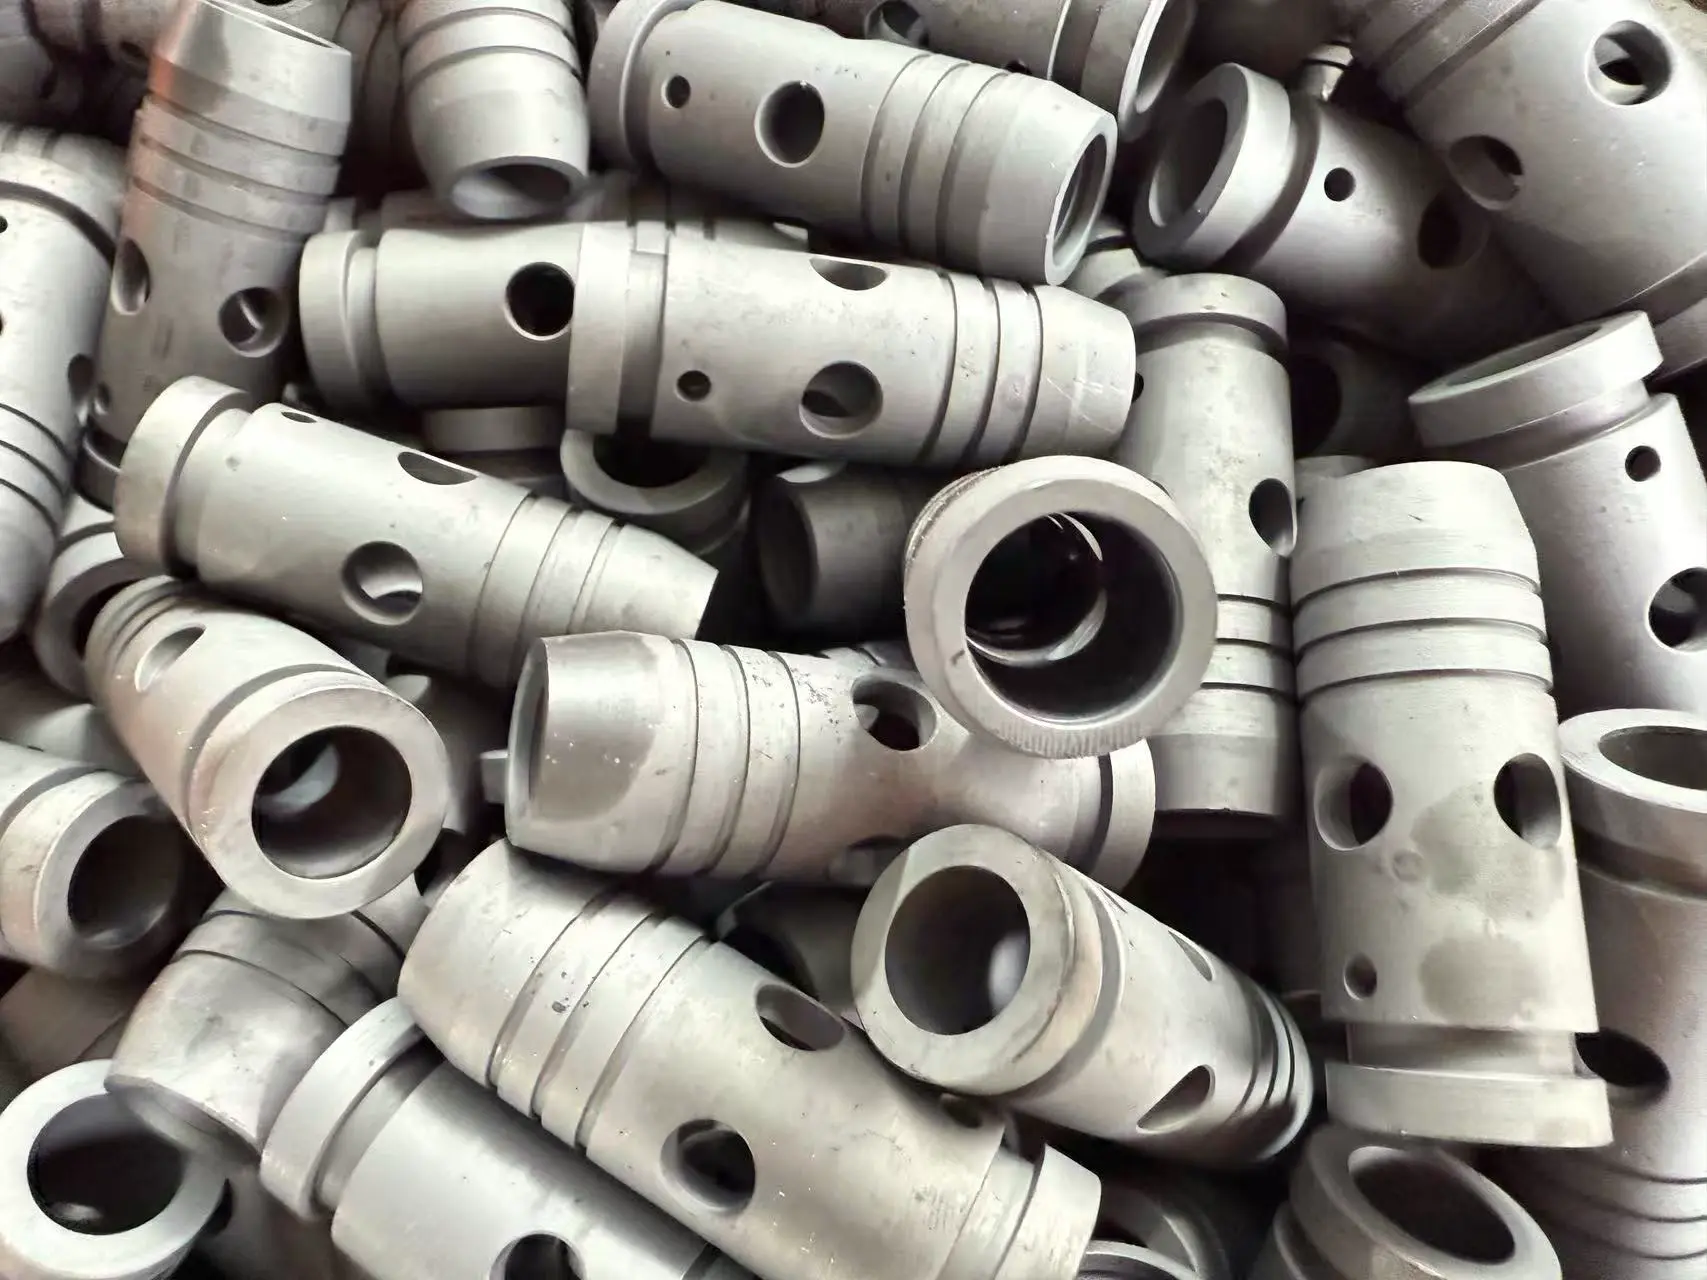
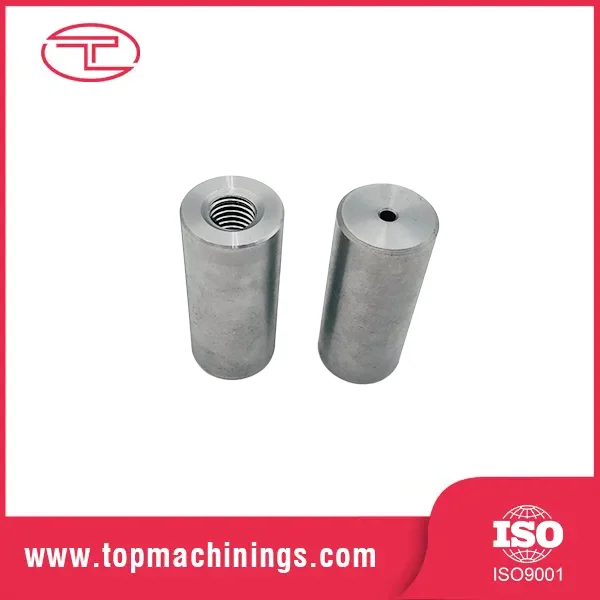
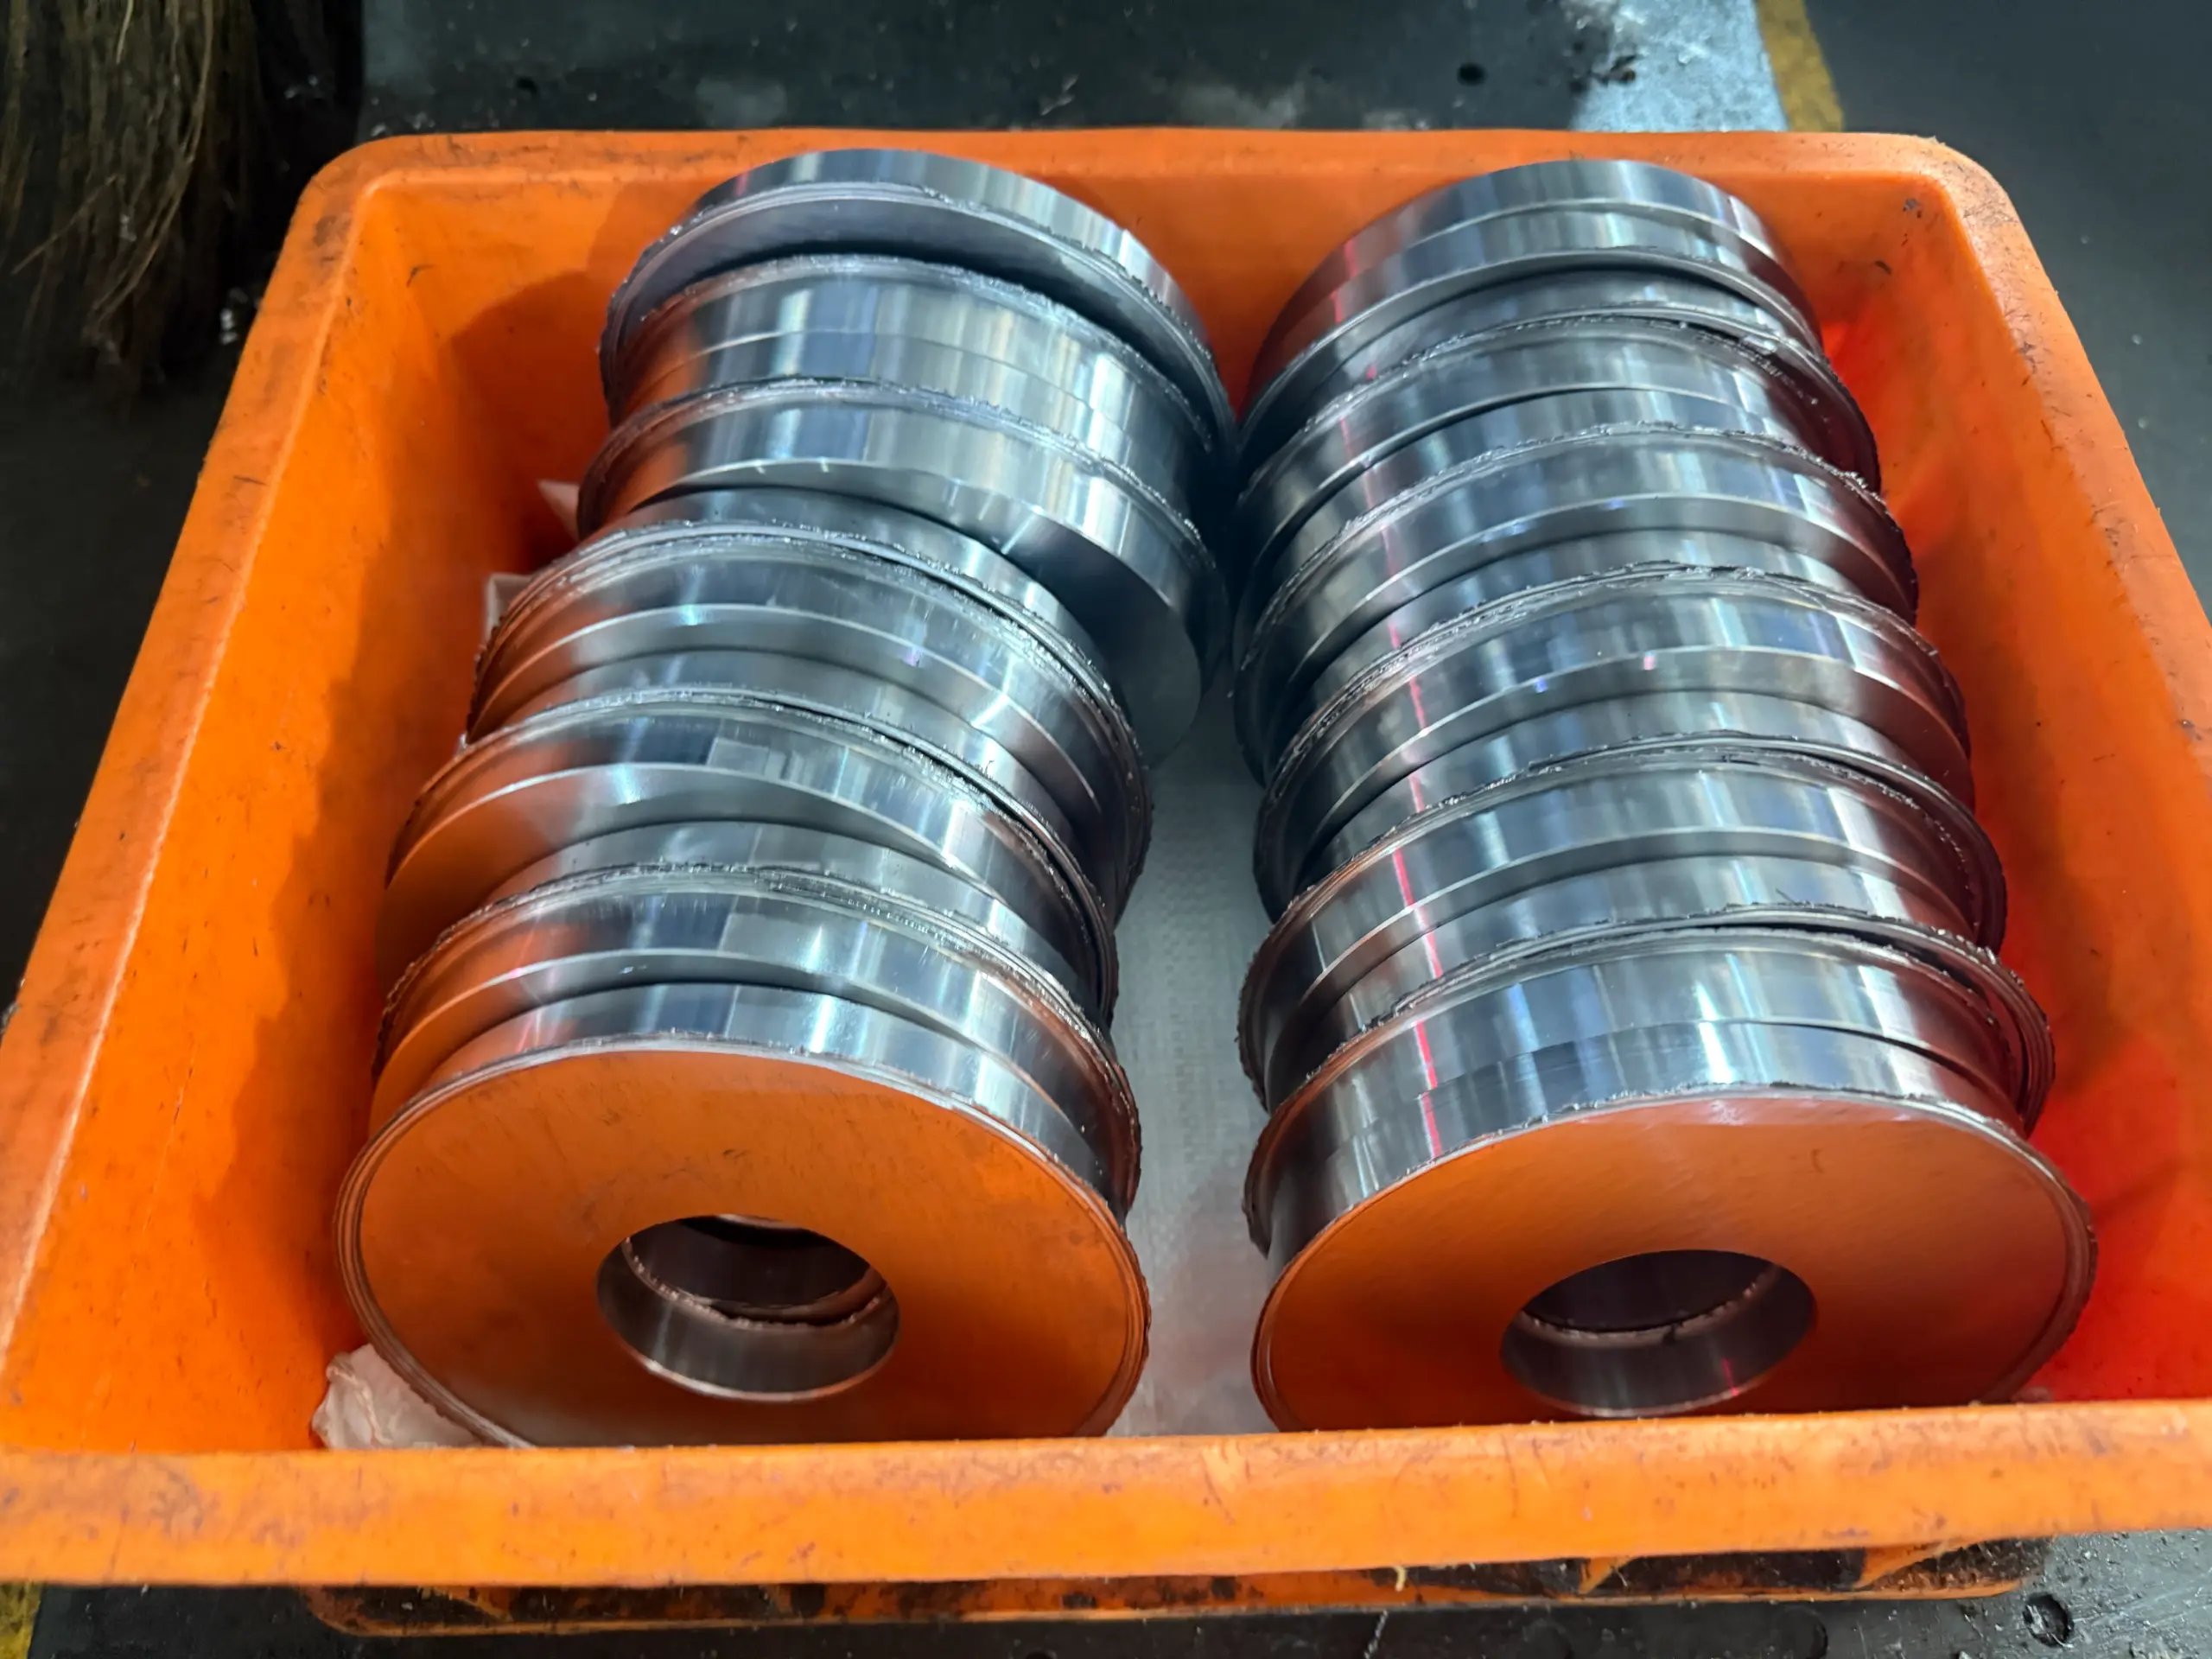
Прецизионный токарный полый цилиндр
  • Прецизионный токарный полый цилиндрПрецизионный токарный полый цилиндр

Прецизионный токарный полый цилиндр

Компания Tuoyuan Metal выполняет прецизионную токарную обработку полых цилиндров в Китае на высокоскоростных токарных станках с ЧПУ, растачивая отверстия от 5 мм до 80 мм и до ±0,01 мм с толщиной стенок в пределах 0,05 мм. В мягких губках предусмотрены тонкие стенки, чтобы деталь не пружинила назад при отпускании патрона. Отправьте чертеж, и мы подтвердим возможную толщину стенки, соотношение диаметров отверстий и процесс, прежде чем предлагать цену.
    Рейтинг: 5.0
    (Рейтинг: 1)

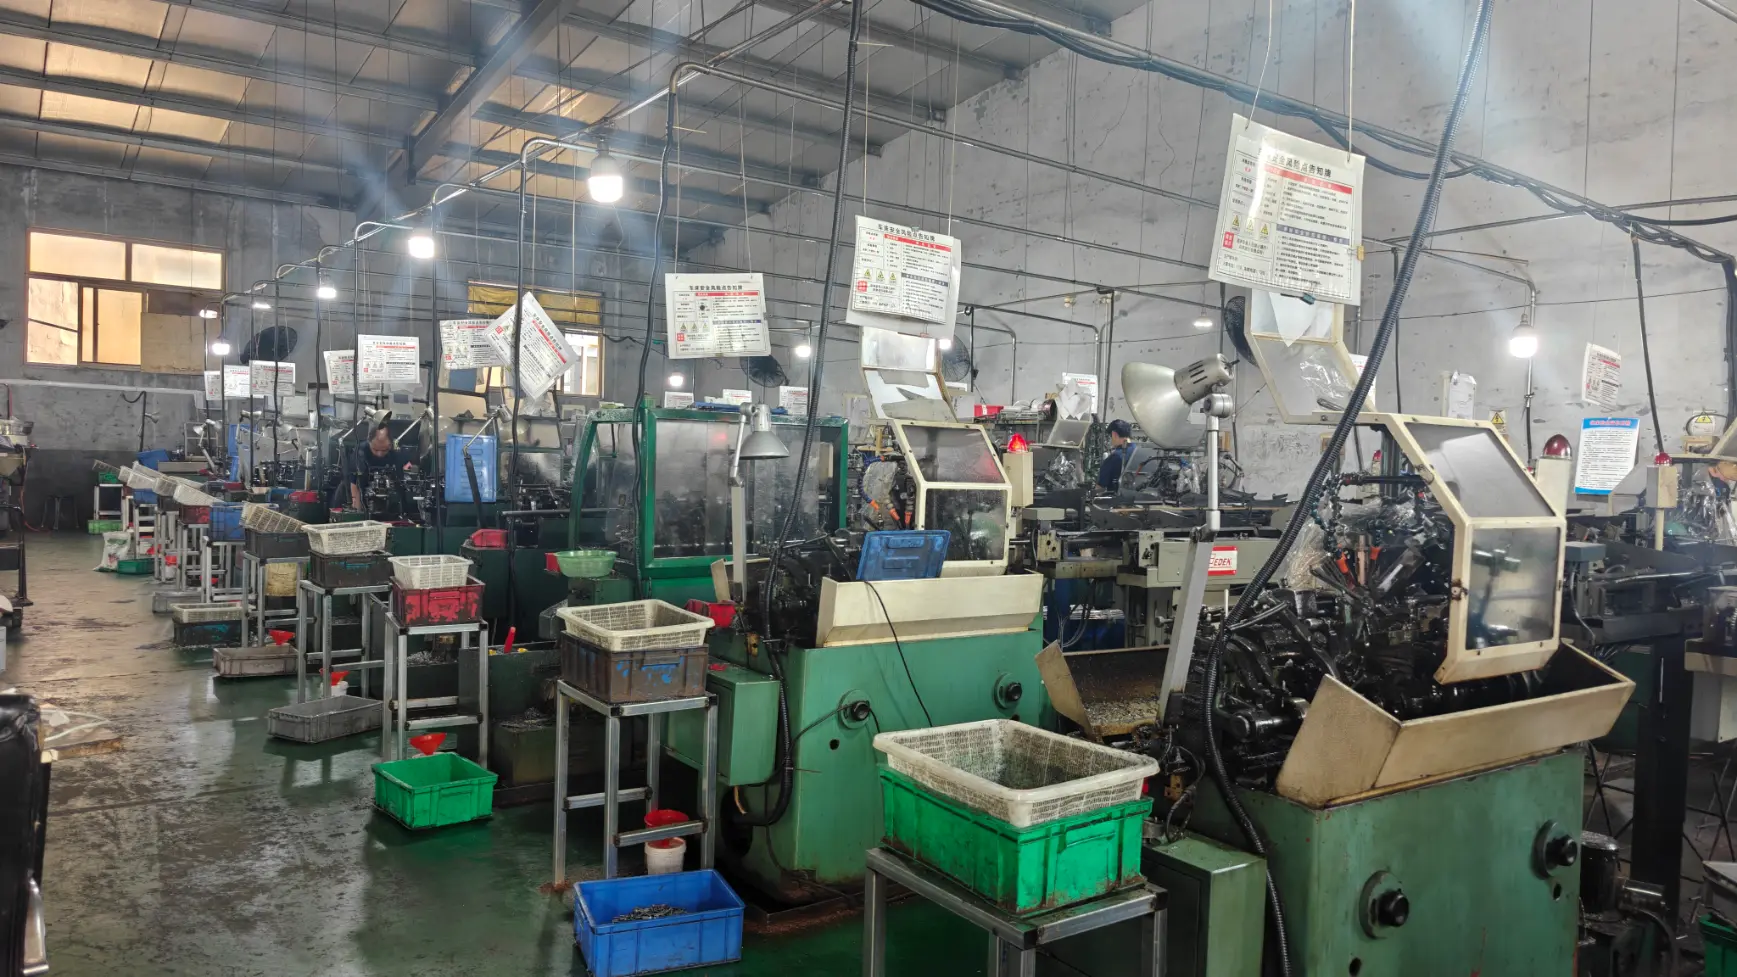
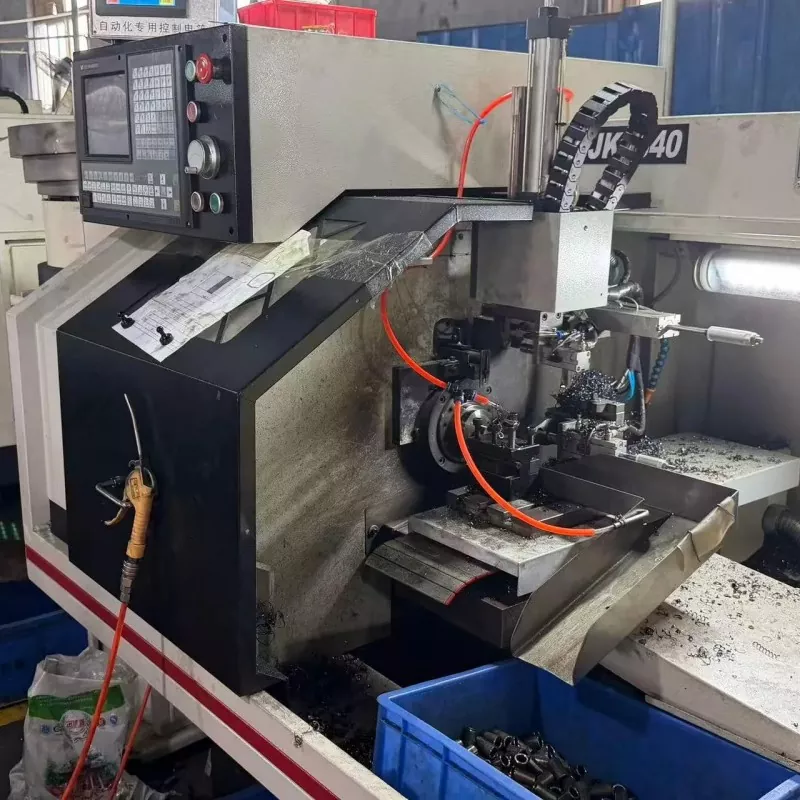
    Компания Tuoyuan Metal производит прецизионную токарную обработку полых цилиндров на двухшпиндельных токарных станках и обрабатывающих центрах под одной крышей в районе Цзимо, Циндао. Растачивание, токарная обработка и вспомогательные операции выполняются на одном технологическом листе, поэтому отверстие и наружный диаметр измеряются по одной базовой линии. Отправьте чертеж, и в ответ придет коммерческое предложение с планом процесса, отчетом по первому изделию и ценой на объемы, которые вы планируете запустить. Сертификаты на материалы и OEM-упаковка сопровождают каждую поставку.

    Особенности продукта

    Эти полые цилиндрические детали используются в сборках, где требуется точность отверстия, толщина стенки и выравнивание внутренних и внешних поверхностей.

    1. Точный контроль диаметра отверстия

    Диаметр отверстия в стандартной комплектации контролируется с точностью ±0,01 мм, для некоторых функций доступно ±0,005 мм. Измерения проводятся по глубине отверстия вместо проверки только входной зоны, что помогает выявить изменения размеров вдоль внутренней поверхности.

    2. Стабильная тонкостенная обработка.

    Тонкостенные детали обрабатываются с использованием подходящих методов зажима, чтобы уменьшить деформацию после освобождения из патрона. Там, где это необходимо, в процессе используются расточенные губки, что позволяет распределять силу зажима по окружности.

    3. Постоянная толщина стенок

    Отклонения стенок контролируются в пределах 0,05 мм и проверяются в нескольких положениях по окружности. Этот метод проверки помогает выявить смещенные от центра отверстия перед отправкой.


    Технические характеристики

    Имя Прецизионная токарная обработка полого цилиндра
    Материал Нержавеющая сталь 304/316/316L, углеродистая сталь 1045, алюминий 6061/7075, латунь, бронза
    Внешний диаметр 8 мм - 200 мм
    Диаметр отверстия 5 мм - 180 мм
    Толщина стенки 1,0 мм – 30 мм; тоньше на обзоре
    Длина 5 мм - 500 мм
    Допуск на отверстие ±0,01 мм стандарт; ±0,005 мм по выбранным функциям
    Округлость Стандарт 0,01 мм
    Вариант стены в пределах 0,05 мм
    Концентричность 0,02 мм между отверстием и внешним диаметром
    Чистота поверхности Ra 0,4–1,6 мкм на обработанных отверстиях
    Чистовая обработка отверстий Пассивация, хонингование, твердое хромирование, анодирование, гальваническое покрытие.


    Приложения

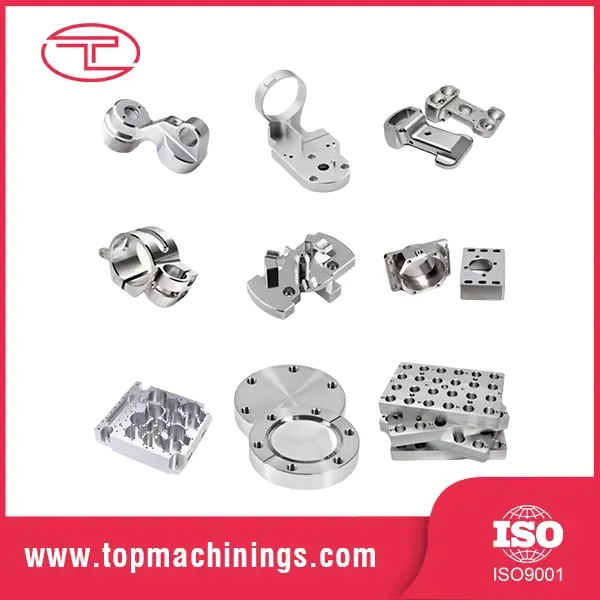
    Полая структура позволяет использовать эти обработанные детали там, где требуются внутренние проходы, точные посадочные поверхности и стабильные размеры. Прецизионный токарный полый цилиндр обычно используется в механических сборках, которые зависят от выравнивания отверстия и контролируемой толщины стенки.

    ● Гильзы, гильзы и корпуса сальников гидравлических и пневматических цилиндров.

    ● Корпуса подшипников и заготовки втулок, где важно соосность валов.

    ● Направляющие трубки и втулки, используемые в автоматическом и упаковочном оборудовании.

    ● Корпуса датчиков и приборов с прецизионными внутренними поверхностями.

    ● Корпуса фильтров и сепараторов для применений со средним расходом.

    ● Износостойкие втулки и проставки, установленные внутри механических конструкций.

    Процесс обработки

    Последовательность производства прецизионного токарного полого цилиндра направлена ​​на поддержание точности отверстия при одновременном контроле деформации во время обработки.

    1. Черновая токарная обработка и подготовка.

    Сырье подготавливается, а грубая механическая обработка удаляет излишки материала, оставляя припуск на чистовую обработку.

    2. Обработка отверстий

    Внутреннее растачивание выполняется в соответствии с требуемым диаметром, глубиной и допуском. Для более глубоких отверстий параметры обработки регулируются в соответствии с соотношением длины и диаметра.

    3. Обработка внешнего диаметра

    Внешний диаметр обрабатывается после внутренней обработки, чтобы сохранить соотношение между отверстием и внешней поверхностью.

    4. Проверка перед отправкой

    Записи размеров, сертификаты материалов и данные проверок могут быть подготовлены в соответствии с требованиями проекта.


    Выбор материала

    Выбор материала зависит от рабочей среды, требований к коррозии, условий обработки и требований окончательной сборки.


    Материал Примечание по обработке Общее приложение
    304 нержавеющая сталь Быстро затвердевает; легкие проходы и щедрая охлаждающая жидкость Гильзы цилиндров, гильзы насоса
    нержавеющая сталь 316L Подходит для сварки с молибденом для работы с хлоридами Корпуса для химического и пищевого оборудования
    1045 углеродистая сталь Закалка после механической обработки, где износ имеет значение Корпуса и цилиндры гидравлических сальников
    6061 алюминий Быстро обрабатывается, легкий, анодируемый Автоматика направляющих трубок и проставок
    Бронза/латунь Опорная поверхность с естественной смазывающей способностью Заготовки втулок и сменные втулки


    Контроль качества

    При проверке основное внимание уделяется точности отверстия, круглости, концентричности и толщине стенки. Каждое измерение связано с требованиями к обработке, чтобы гарантировать соответствие готовых деталей спецификациям чертежа.

    1. Измерение диаметра отверстия

    Внутренние микрометры, манометры и компараторы диаметров используются для проверки размеров отверстий на различной глубине вместо измерения только площади отверстия.

    2. Проверка геометрии

    Округлость, прямолинейность и точность положения проверяются по данным измерений первого изделия. Соосность отверстия и наружного диаметра можно контролировать в пределах 0,02 мм.

    3. Проверка толщины стенки

    Толщина стенки измеряется в нескольких точках по окружности, чтобы выявить неравномерное распределение материала.

    4. Производственные записи

    Сертификаты материалов и информация об измерениях записываются в соответствии с номером задания для отслеживания производства.


    Почему выбирают нас

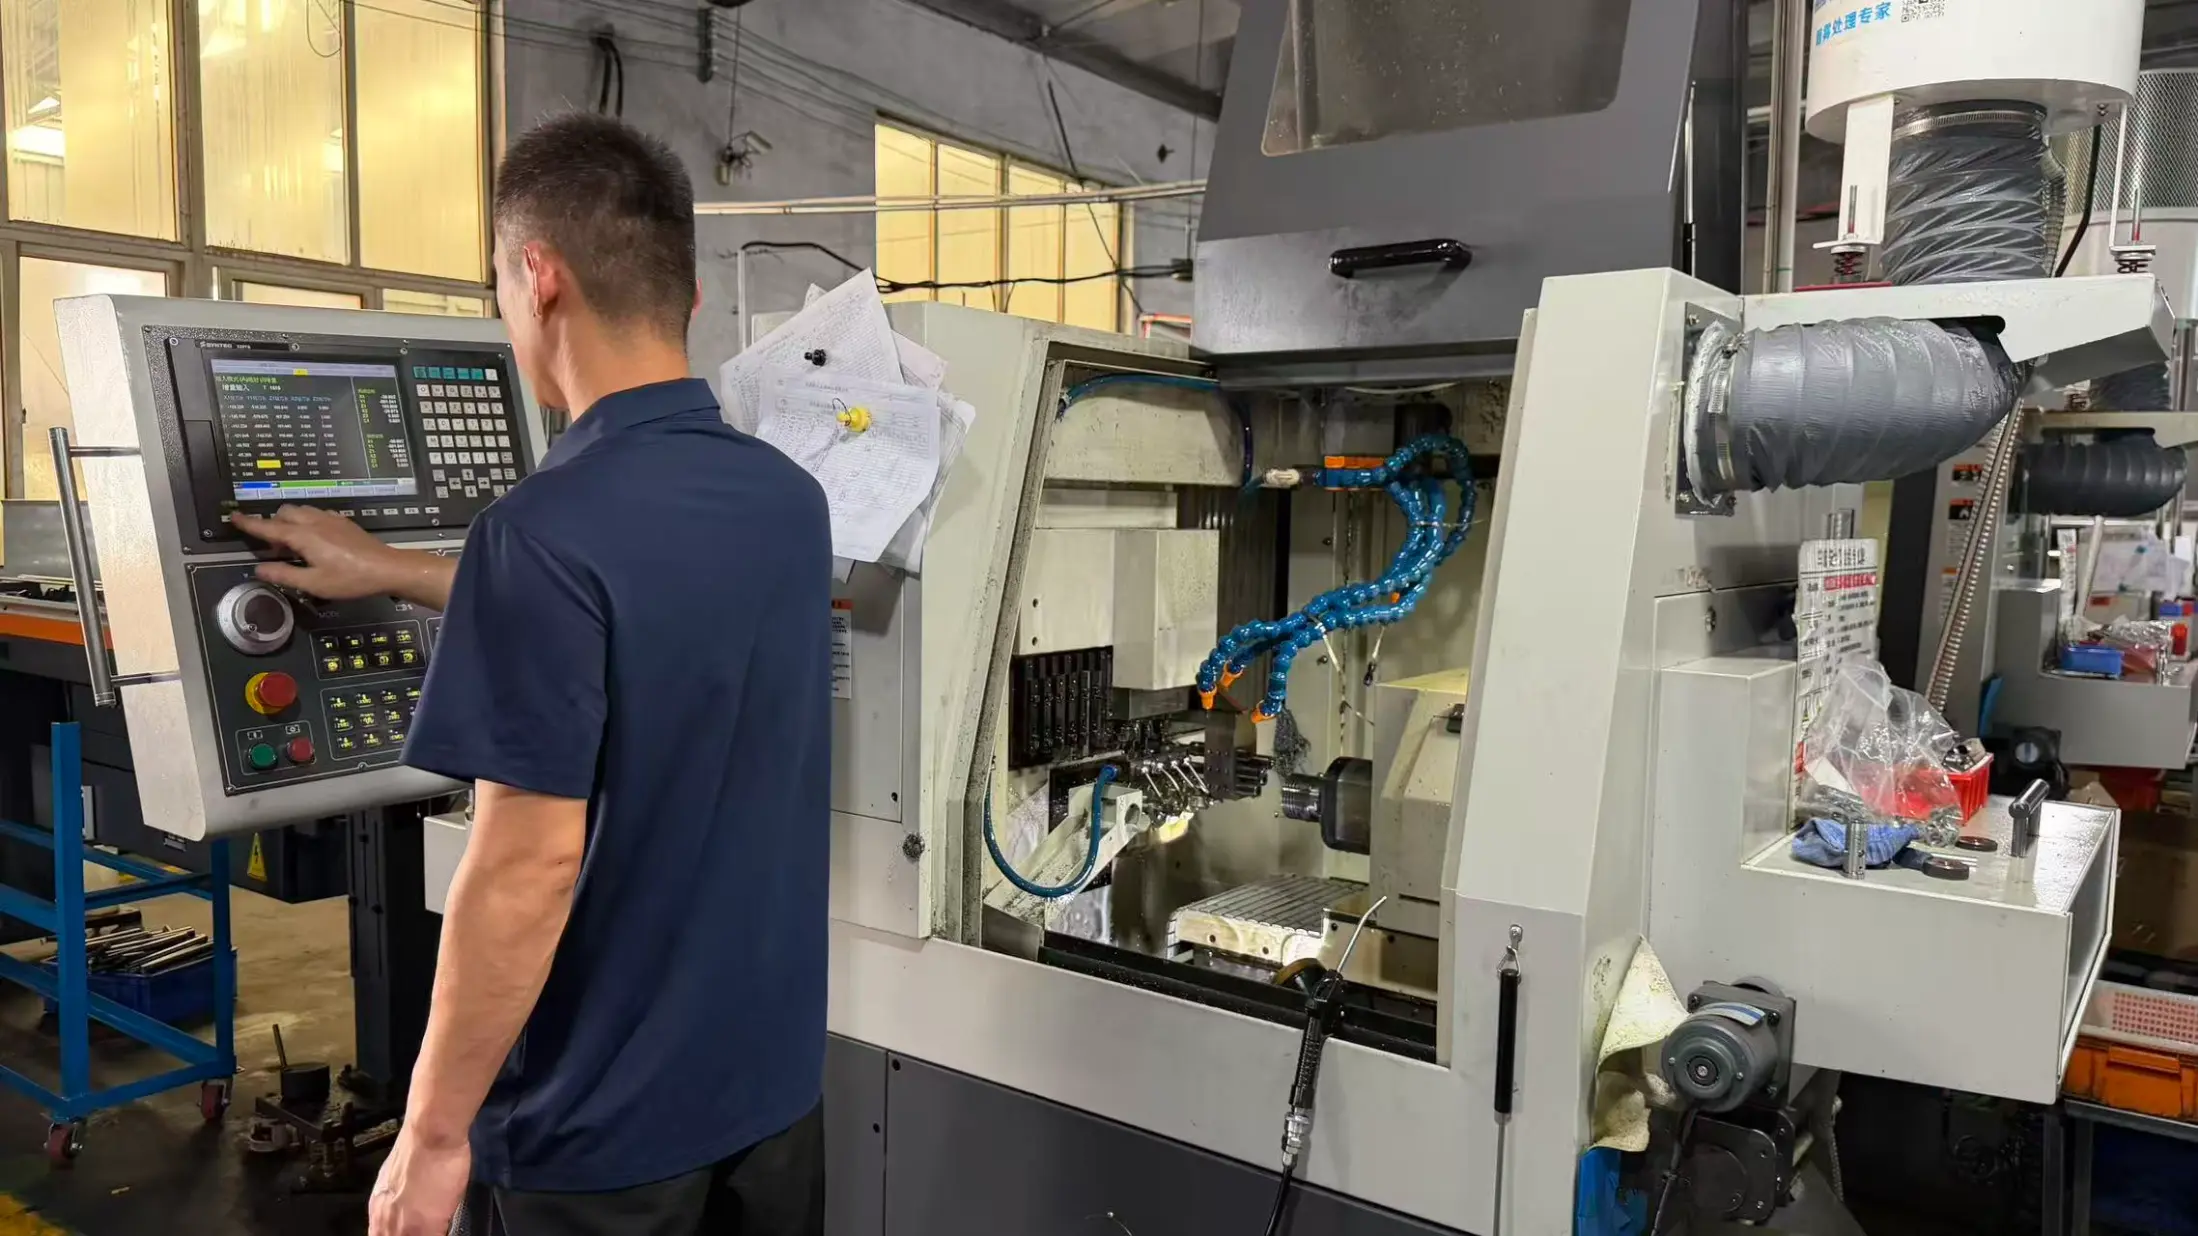
    Компания Tuoyuan Metal обрабатывает прецизионные токарные детали полых цилиндров с помощью токарных и механических операций с ЧПУ в своем цехе в районе Джимо, Циндао. Токарная обработка, растачивание и вспомогательные операции выполняются в рамках одной и той же производственной системы, что позволяет уменьшить различия между этапами обработки.

    Оборудование

    В составе цеха имеется 20 высокоскоростных прецизионных токарных станков с ЧПУ, 5 обрабатывающих центров, 10 двухшпиндельных центрально-сверлильных станков и 30 токарных автоматов.

    Производственная площадка

    Завод занимает площадь 5000 м² и располагает собственными возможностями обработки поверхности и производственным графиком, контролируемым ERP.

    Система качества

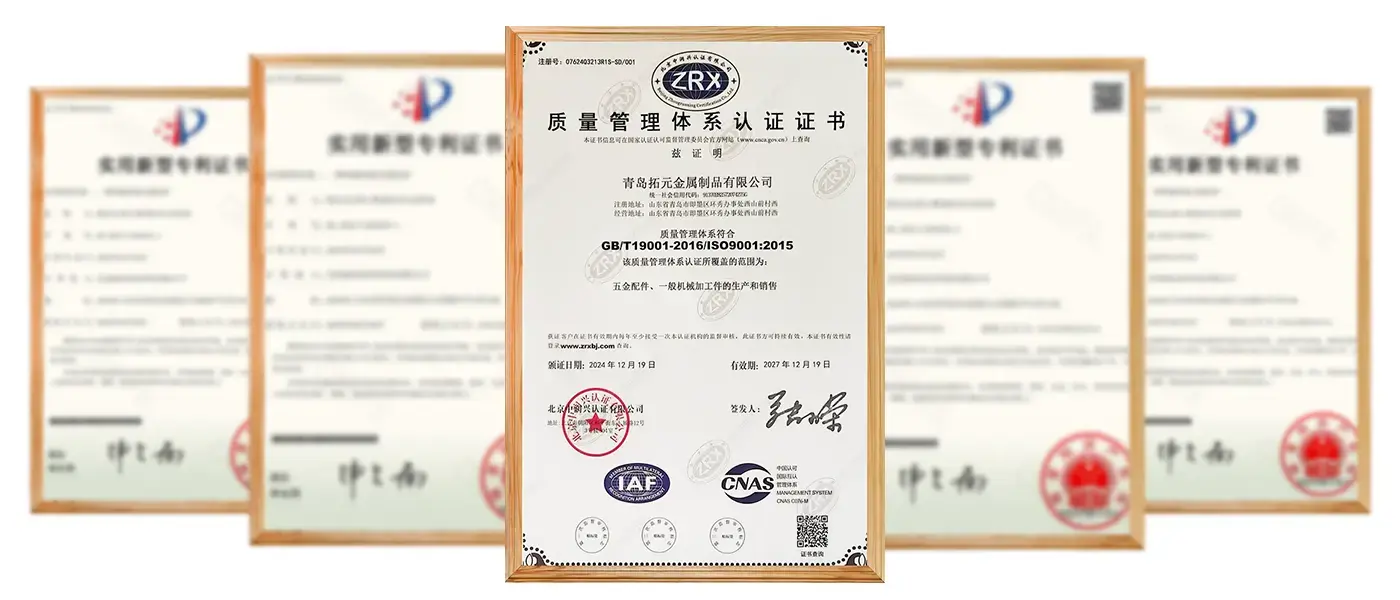
    Производство соответствует требованиям управления качеством ISO 9001, при необходимости возможна проверка третьей стороной SGS или TUV.

    Производственная мощность

    Годовой объем производства превышает 100 миллионов прецизионных металлических деталей, что обеспечивает как производство образцов, так и регулярные производственные программы.


    Часто задаваемые вопросы

    Вопрос 1: Какую толщину стенки можно обработать на прецизионном токарном полом цилиндре?

    О: Мы обрабатываем стенки толщиной примерно до 1,0 мм и тоньше, если деталь достаточно короткая, чтобы оставаться жесткой. Отправьте чертеж, и мы подтвердим возможную стену с планом процесса.


    Вопрос 2: Можете ли вы удерживать отверстие концентрично наружному диаметру?

    А: Да. При растачивании и токарной обработке за один установ концентричность сохраняется в пределах 0,02 мм, а там, где это необходимо, — более туго.


    В3: Вы хонингуете или шлифуете отверстия, а также точите их?

    Ответ: Мы выполняем токарную обработку и расточку на месте, а также организуем хонингование или твердое хромирование отверстий, которым требуется зеркальная полировка или износостойкость. Оба цитируются вместе с частью, а не добавляются впоследствии.


    В4: Какую информацию вам нужно процитировать?

    A: 2D- или 3D-чертеж с указанием материала, допуска отверстия и соотношения глубины отверстия. Если у вас есть только образец, отправьте его, и мы измерим его и вернем чертеж на ваше утверждение, прежде чем предлагать прецизионный токарный полый цилиндр.


    В5: Доступны ли процессы отделки поверхности?

    А: Да. Процессы пассивации, хонингования, твердого хромирования, анодирования и нанесения покрытия могут быть организованы в соответствии с требованиями.


    В6: Как проверяются готовые детали?

    Ответ: Детали проверяются путем измерения размеров, проверки отверстия, проверки круглости и производственных записей.


    Отправить запрос
    Контакты
    • Адрес

      Деревня Сишаньцянь, улица Хуаньсю, район Джимо, город Циндао, провинция Шаньдун, Китай

    • Электронная почта

      Lucky@topmachinings.com

    По вопросам, связанным с прецизионными токарными деталями, компонентами прецизионной обработки, деталями, обработанными на станках с ЧПУ, или прайс-листами, оставьте нам электронное письмо, и мы свяжемся с вами в течение 24 часов.
    Рейтинг:
    5.0
    X
    Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
    ОтклонятьПринимать