Новости

Какие проверки качества использует компания Tuoyuan Metal при обработке металлов?

Обработанная деталь либо подходит к сборке, либо нет, среднего положения не существует. При точной обработке этот вердикт выносится задолго до завершения последней операции. Определяется, когда будет прочитан чертеж, когда прибудет материал, когда первое изделие выйдет из машины и когда оператор проведет измерения в середине партии.


Почему качество обработки нельзя оставлять на усмотрение окончательного контроля

К тому времени, когда партия компонентов достигает окончательной проверки, дорогостоящие решения уже приняты. Материал израсходован, машино-часы потрачены и во многих случаях проведена отделочная операция. Если в этот момент диаметр неправильный, партия считается ломом и требует дополнительной обработки. Контроль, который фактически защищает покупателя, осуществляется на более ранних этапах процесса: на этапе проверки чертежей, на первом изделии и на машине во время производства. Все, что происходит после этого, является подтверждением, а не исправлением.


Inspection


Цепочка проверок, которую мы используем в каждом проекте

1. Анализ чертежей и требований

Перед настройкой машины чертеж сравнивается с маршрутом процесса. Мы проверяем, какие размеры являются функциональными, какие поверхности имеют посадку, где расположены базовые точки и достижим ли набор допусков с назначенным оборудованием. Если элемент невозможно измерить так, как он нарисован, или если допуск, более жесткий, чем может выдержать процесс, указан без примечания, мы обсуждаем этот вопрос с покупателем перед резкой металла. Этот этап бесплатный; такого же разговора после производства нет.

2. Проверка входного материала

Прутки поставляются с сертификатом на материал, который проверяется на соответствие спецификации покупки на сорт, закалку и состояние. Алюминий 6061 и 7075, латунь C360 и C260, нержавеющая сталь 303, 304 и 316L и титан — это марки, которые мы видим чаще всего. Если применение связано с безопасностью, мы подтверждаем твердость на образце и сохраняем номер партии, чтобы можно было отследить готовую деталь до плавки или партии, из которой она была получена.

3. Первая проверка изделия

Первый артикул является самым важным измерением во всем заказе. Он сверяется с полным чертежом, а не только с критическими размерами, и сообщается с фактическими измеренными значениями, а не с оценкой «прошел» или «не прошел». Покупатели обычно одобряют производство в этом отчете. Мы удерживаем первый товар до тех пор, пока не будет получено письменное одобрение, когда покупатель попросит об этом, чтобы ответственность за спецификацию была ясна с обеих сторон.

4. Процедурные проверки

Во время работы размеры измеряются с определенной частотой, а не по усмотрению оператора. Натокарные детали, что обычно означает характеристики диаметра и длины при каждой смене инструмента и с интервалами между ними; на фрезерованных деталях - особенности положения и глубины, обеспечивающие посадку. Любое отклонение за пределы контрольного диапазона останавливает работу и запускает регулировку, прежде чем будет получено больше материала.

5. Окончательная проверка и документация.

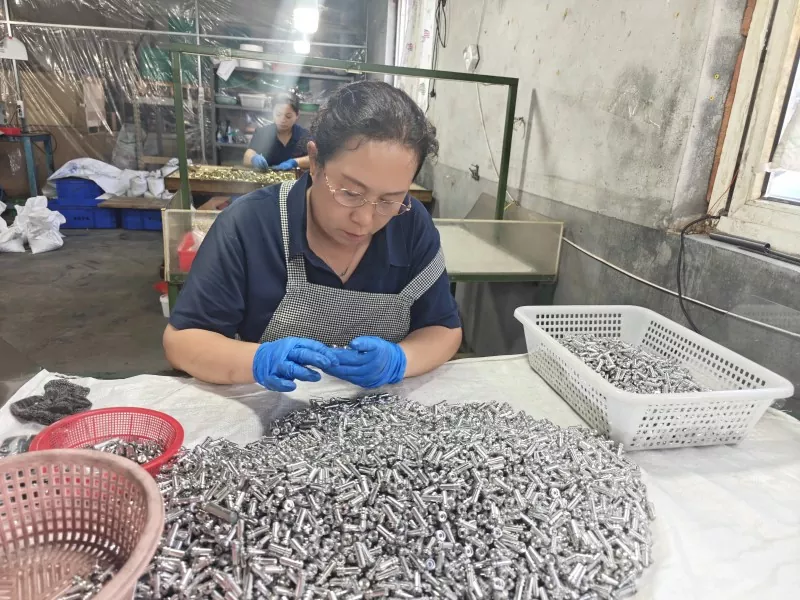
Окончательная проверка проводится по чертежу и утвержденному первому изделию. Инструменты в нашей зоне контроля включают в себя координатно-измерительную машину, инструментальный микроскоп, многошарнирный измерительный рычаг, измерители высоты, циферблатные индикаторы, гранитную поверхностную пластину и тестер шероховатости. Точность размеров в нашей работе обычно поддерживается на уровне плюс-минус 0,01 мм и 0,005 мм, если этого требует чертеж, при этом шероховатость поверхности находится в диапазоне Ra от 0,4 до 3,2 микрометра в зависимости от функции поверхности.

6. Проверка перед отправкой

Перед упаковкой груза проверяются количество, отделка, состояние резьбы и маркировки по заказу, а также фотографируется упакованный товар. Для международных заказов это имеет большее значение, чем для внутренних, поскольку недостающая деталь, обнаруженная в пункте назначения, требует полного обратного пути, а не короткой поездки между двумя зданиями.


Похожие новости
Оставьте мне сообщение
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.политика конфиденциальности
ОтклонятьПринимать