Новости

Как Tuoyuan Metal удаляет смазочно-охлаждающую жидкость и остатки из деталей с ЧПУ?

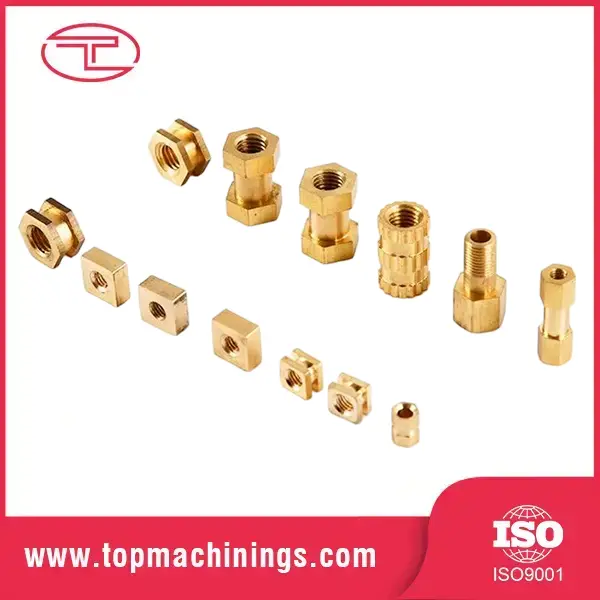
Многие зарубежные покупатели недооценивают влияние остатков смазочно-охлаждающей жидкости и мелкой металлической стружки на прецизионную обработку оборудования. Остатки масла, попавшие внутрь латунных прокладок с резьбой, шестигранных гаек и цилиндрических деталей, могут нарушить адгезию покрытия, вызвать потускнение и создать проблемы при сборке конечной продукции.

ВТуоюань Металл,мы проводим процесс ультразвуковой очистки нескольких резервуаров дляобработанные металлические деталипослетокарная обработка с ЧПУ. Как показано на фотографиях нашей мастерской, корзины с мелкой фурнитурой погружены в подогреваемые чистящие баки. Высокочастотная ультразвуковая кавитация удаляет смазочно-охлаждающую жидкость, мелкий металлический мусор и поверхностные загрязнения из резьбовых отверстий, пазов и крошечных щелей, до которых не может добраться ручная очистка.

В нашем стандартном рабочем процессе очистки используются последовательные этапы очистки резервуара:

1. обезжиривающее полоскание

2. промежуточная стирка

3. окончательное полоскание

Что касается латунной фурнитуры, мы тщательно контролируем температуру ванны и время очистки, чтобы избежать обесцвечивания. Для стальных деталей мы добавляем антикоррозийную обработку после очистки, чтобы предотвратить появление ржавчины перед нанесением покрытия.

Если вы столкнулись с проблемами разрушения покрытия или загрязнения маслом импортных металлических деталей, поговорите с нашей командой о нашем процессе ультразвуковой очистки для вашей следующей партии.

Этап очистки Основная функция Целевой загрязнитель
Ультразвуковой обезжиривающий бак Разрушение тяжелого смазочно-охлаждающего масла Машинное масло, смазка
Бак промежуточной промывки Смывать рассыпчатую металлическую мелочь Крошечные металлические стружки и частицы
Бак окончательной промывки Удалить остатки очистителя Остатки мыла

Прежде чем перейти к отделке поверхности или упаковке, каждая партия проходит визуальный отбор проб. Наша команда контроля качества проверяет резьбовые полости и поверхности деталей под увеличением. Мы поддерживаем процент бракованных остатков на уровне ниже 0,21% для оптовых заказов оборудования.

Эта собственная линия очистки имеет решающее значение для стабильного качества гальванического покрытия. Если детали не будут полностью очищены, при цинковании или пассивации латуни появятся отслаивания, пятна и неравномерное покрытие. Вместо того, чтобы передавать работы по уборке на аутсорсинг, мы выполняем этот процесс внутри нашей фабрики, чтобы обеспечить полный контроль качества.

Похожие новости
Оставьте мне сообщение
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать